


La fraiseuse universelle X8126A peut-elle usiner des pièces inclinées sans repositionnement ?
La fraiseuse universelle X8126A peut-elle usiner des pièces angulaires sans reclampage ?
La fraiseuse universelle X8126A peut-elle usiner avec précision des pièces angulaires sans reclampages répétés ? Pour les évaluateurs techniques, la réponse dépend de la configuration de sa table orientable, de la polyvalence de sa broche et de la précision de la mise en position.
Cet article examine comment la X8126A prend en charge les opérations de fraisage multi-angles, en aidant les fabricants à réduire le temps de manutention, à maintenir la cohérence des références et à déterminer si ses capacités répondent aux exigences d'une production de précision exigeante.
Ce que les évaluateurs techniques doivent d'abord confirmer
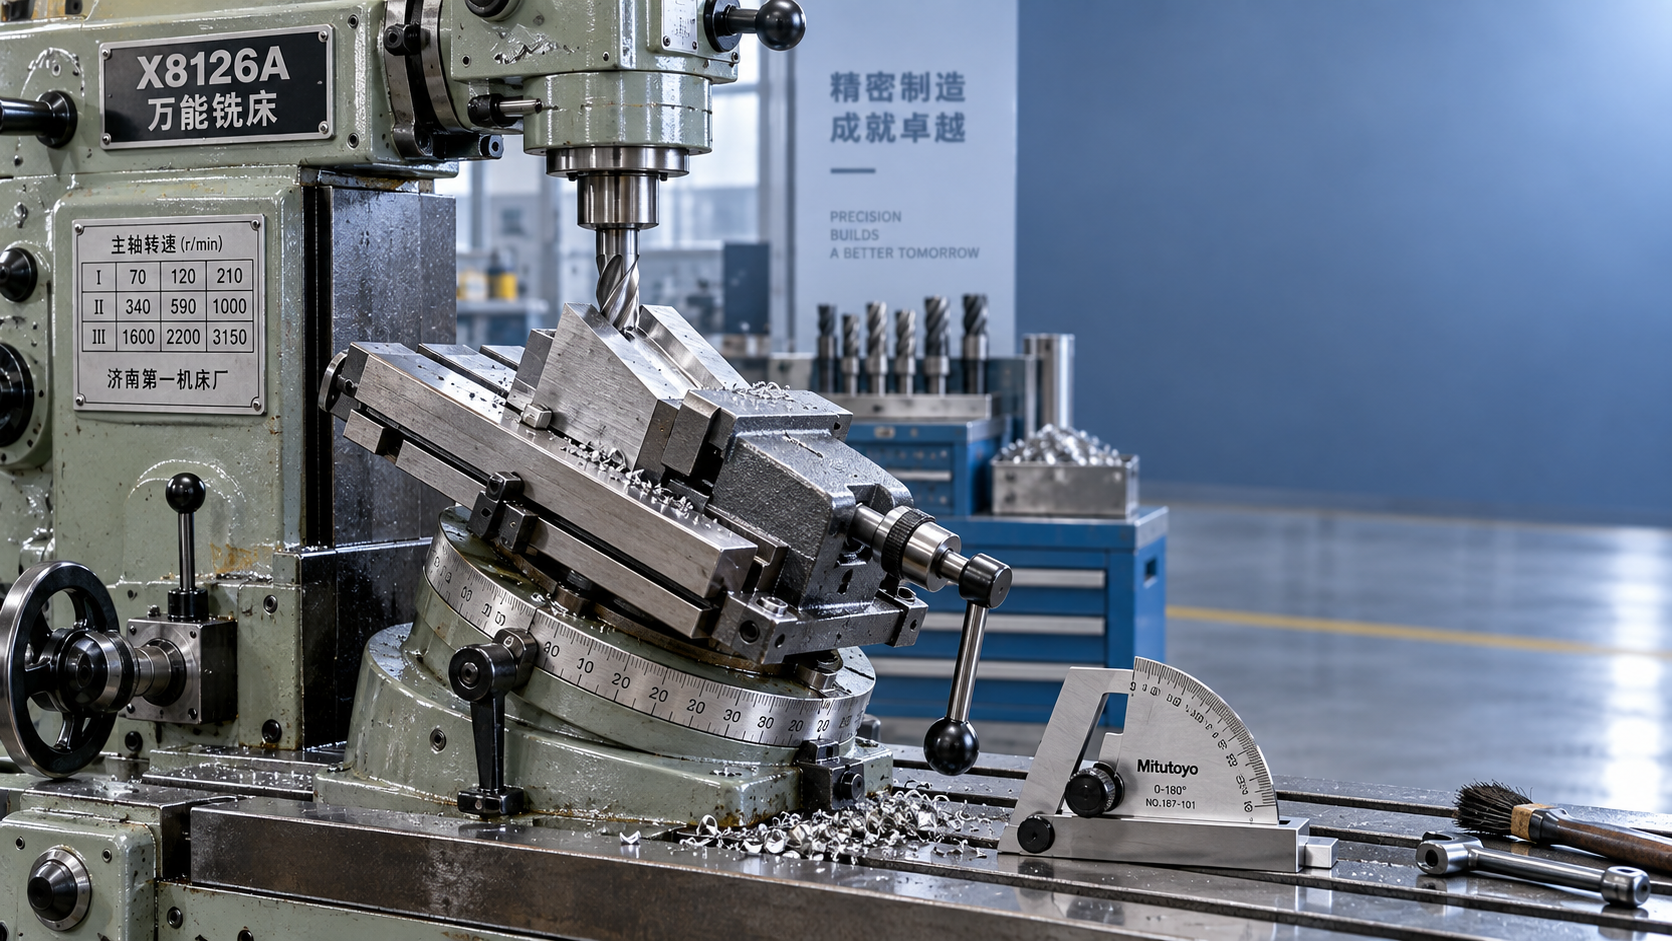
La fraiseuse universelle X8126A peut usiner de nombreux éléments angulaires dans une seule mise en position contrôlée, mais elle ne doit pas être considérée comme un centre d'usinage cinq axes sans restriction.
Son avantage pratique provient de l'association d'une table universelle, d'un maintien de pièce réglable et de configurations de broche horizontale ou verticale pour les faces angulaires, les rainures, les épaulements et les éléments complexes.
Avant d'approuver la machine, les évaluateurs doivent identifier la géométrie réelle de la pièce, la tolérance angulaire requise, la quantité de production, la masse de la pièce et les relations de référence entre les surfaces usinées.
La question centrale n'est pas simplement de savoir si la table pivote. Il s'agit de déterminer si les éléments requis peuvent rester référencés à partir d'une même référence primaire stable tout au long de l'opération.
Si une surface angulaire, un motif de perçages et une rainure latérale partagent la même structure de référence, une seule mise en position peut améliorer considérablement la cohérence de position par rapport à des démontages et remises en bridage répétés.
Cependant, les éléments internes profonds, les angles d'intersection complexes ou les exigences strictes de contournage simultané peuvent toujours nécessiter des montages spécialisés, des accessoires rotatifs ou un équipement CNC multi-axes.
Comment la table universelle permet le fraisage angulaire
Une table de fraisage universelle est conçue pour pivoter par rapport à l'axe de la machine, ce qui permet à l'opérateur de présenter une pièce à un angle défini sans reconstruire la mise en position.
Pour les travaux angulaires courants, la table peut être indexée sur le réglage spécifié, verrouillée fermement et vérifiée avant le début de la coupe à l'aide d'un comparateur, d'une règle sinus ou d'un bloc d'angle de précision.
Cette configuration est utile pour les rainures hélicoïdales, les rainures en T inclinées, les éléments à queue d'aronde, les chanfreins, les faces inclinées et les composants nécessitant un usinage suivant un axe de pièce non orthogonal.
Sur la fraiseuse universelle X8126A, la fonction de pivotement de la table peut réduire le besoin de déplacer une pièce entre des montages de fraisage distincts pour chaque opération angulaire.
Cette réduction est importante, car chaque opération de rebridage crée une occasion supplémentaire de décalage de référence, d'interférence due aux bavures, de force de serrage inégale ou de variation d'alignement dépendant de l'opérateur.
L'angle de la table seul ne garantit pas la précision. Les évaluateurs doivent vérifier les graduations, la rigidité du verrouillage, le comportement du jeu, la répétabilité après repositionnement et la méthode d'inspection réellement utilisée lors de la mise en position.
Quelles pièces angulaires peuvent généralement rester dans une seule mise en position
Les composants prismatiques sont souvent les meilleurs candidats pour le fraisage angulaire en une seule mise en position. Ils comprennent notamment les supports de machine, les blocs de guidage inclinés, les plaques d'outillage, les composants en coin et les corps de montages.
Les pièces comportant des rainures ou gorges angulaires bénéficient également de cette méthode lorsque la pièce peut rester bridée pendant que la table pivote afin d'aligner le trajet de coupe sur l'élément requis.
Le fraisage hélicoïdal constitue une autre application pertinente. La relation coordonnée entre le déplacement de la table, la configuration de la broche et l'équipement d'indexage peut permettre la réalisation contrôlée d'éléments hélicoïdaux ou en spirale.
Pour l'évaluation technique, il convient de distinguer un angle créé par l'orientation de la table d'un angle créé par la géométrie de l'outil. Chaque approche produit des résultats différents en matière de rigidité et de tolérance.
Les chanfreins courts peuvent être réalisés efficacement avec une fraise angulaire ou une tête inclinable, tandis que les longs plans inclinés peuvent être plus stables lorsque la pièce elle-même est présentée à l'angle requis.
La capacité de mise en position unique est la plus crédible lorsque tous les éléments restants sont accessibles sans desserrer les brides, obstruer les trajectoires de l'outil, dépasser les limites de course ou compromettre une évacuation sûre des copeaux.
La précision dépend du contrôle des références, et pas uniquement des caractéristiques de la machine
Le principal avantage qualité de l'évitement du rebridage est la préservation des relations entre références. Dès qu'une pièce est déplacée vers un autre montage, sa référence de coordonnées initiale doit être recréée.
Même des opérateurs soigneux peuvent introduire de petites variations dues à la contamination des surfaces, à la déformation de serrage, au jeu des goupilles de positionnement ou aux différences de contact entre la pièce et les supports du montage.
Le maintien du composant en place permet d'usiner les éléments angulaires et droits à partir d'un système de référence commun, ce qui peut améliorer le contrôle de la perpendicularité, du parallélisme et des positions relatives.
Les évaluateurs techniques doivent se demander quelles références sont fonctionnelles dans l'assemblage final. La meilleure mise en position repose sur ces références fonctionnelles plutôt que sur des arêtes pratiques du brut.
Utilisez une procédure de palpage ou de contrôle au comparateur avant d'usiner les surfaces critiques. Vérifiez l'alignement de l'étau, l'orientation de la table, l'assise de la pièce et la relation entre la référence sélectionnée et l'axe de la broche.
Après la rotation de la table, confirmez l'angle réel à l'aide d'une méthode de mesure appropriée. Se fier uniquement aux repères de l'échelle peut être insuffisant pour les composants à tolérances serrées ou les pièces de grande valeur.
Quand le rebridage peut encore être nécessaire
Certaines pièces ne peuvent pas être réalisées sans repositionnement, même sur une fraiseuse universelle performante. L'accessibilité est généralement le facteur limitant, en particulier autour des poches profondes et des géométries fermées.
Une seconde mise en position peut être nécessaire lorsque les outils ne peuvent pas atteindre un élément sans porte-à-faux excessif. Les longues extensions d'outils réduisent la rigidité et peuvent provoquer des vibrations, de la conicité ou une mauvaise finition de surface.
Les pièces très lourdes peuvent également modifier la décision. Un angle de table théoriquement pratique peut créer des conditions de chargement dangereuses ou réduire la surface de contact effective du serrage.
Les angles composés complexes exigent une évaluation attentive. Si plusieurs plans angulaires ne peuvent pas être obtenus avec une seule position de table, des équerres angulaires dédiées ou un outillage rotatif peuvent être plus appropriés.
La production en grande série constitue une autre contrainte. Une mise en position universelle manuelle peut être flexible, mais des réglages répétés peuvent être plus lents et moins répétables qu'un montage de production spécialement conçu.
Dans ces cas, évaluez si la X8126A est la machine de procédé principale appropriée ou une machine secondaire économique pour les travaux de prototypage, les réparations et la production de précision en petites séries.
Un processus d'évaluation pratique pour la X8126A
Commencez par examiner le plan du composant et regrouper les éléments selon la référence, l'orientation, l'accès outil, la tolérance et la séquence. Cela révèle rapidement les domaines où une seule mise en position apporte une réelle valeur.
Ensuite, créez un croquis de mise en position montrant les mors d'étau, les brides, les supports, les trajectoires d'outils et les angles de table. Incluez les vérifications de dégagement pour les têtes de broche, les arbres, les poignées et le matériel de maintien de pièce.
Précisez comment chaque angle critique sera établi et inspecté. La méthode doit inclure un niveau d'incertitude acceptable par rapport à la tolérance de la pièce, et pas seulement un réglage nominal.
Effectuez un essai de coupe représentatif chaque fois que possible. Mesurez la précision angulaire, la finition de surface, la position des éléments, le temps de mise en position et la répétabilité après le retour de la table à la même position.
Comparez le résultat avec le procédé de fabrication existant. Intégrez à la comparaison la préparation des montages, le temps de manutention, l'effort d'inspection, le risque de rebut et les exigences de compétence de l'opérateur.
Les évaluateurs techniques doivent également considérer les équipements complémentaires pour un flux de travail complet en atelier. Les grands travaux rotatifs peuvent être mieux adaptés à untour manuel CW61125, qui prend en charge des pièces industrielles de métallurgie de dimensions importantes.
Comment réduire les risques lors de l'usinage angulaire
Utilisez un maintien de pièce propre et rigide avec un positionnement positif contre des surfaces de référence connues. La force de serrage doit immobiliser la pièce sans plier les sections minces ni soulever la pièce de ses supports.
Réduisez au minimum le porte-à-faux de l'outil et sélectionnez des outils adaptés au matériau et à l'engagement. Un outillage stable améliore à la fois la qualité de surface et la fiabilité des mesures dimensionnelles angulaires.
Planifiez soigneusement le sens de coupe, en particulier sur les surfaces inclinées. L'interaction entre la force de coupe et la géométrie du montage peut pousser la pièce contre ses points de positionnement prévus ou l'en éloigner.
Effectuez d'abord l'usinage d'ébauche lorsque l'enlèvement de matière est important, puis vérifiez la mise en position avant de finir les éléments critiques. Cette séquence aide à détecter tout mouvement avant l'obtention des dimensions finales.
Documentez les réglages de table éprouvés, les positions des montages, les outils de coupe et les résultats d'inspection. Une documentation de processus répétable transforme la flexibilité manuelle en une capacité de production davantage maîtrisée.
Pour les composants critiques en matière de qualité, incluez un plan d'inspection de première pièce. Mesurez l'angle, l'espacement des éléments, l'état de surface et la géométrie liée aux références avant de libérer un lot pour la production complète.
La X8126A est-elle le bon choix pour les pièces angulaires ?
La fraiseuse universelle X8126A est un choix pratique lorsque les pièces nécessitent des usinages angulaires variés, des volumes de production modérés et un contrôle important de l'opérateur sur les conditions de mise en position et de coupe.
Sa valeur est maximale lorsque des rebridages répétés menaceraient autrement la cohérence des références ou entraîneraient un temps de manutention excessif au cours de plusieurs opérations de fraisage d'orientations différentes.
Elle est moins adaptée lorsque le processus exige une interpolation multi-axes simultanée automatique, une production sans surveillance, des surfaces de forme libre très complexes ou des temps de cycle extrêmement courts à grande échelle.
Pour la plupart des évaluateurs, la conclusion correcte est conditionnelle : la machine peut traiter des pièces angulaires sans rebridages répétés lorsque la géométrie, l'accessibilité, le maintien de pièce et les exigences de tolérance sont compatibles.
Un examen rigoureux de la mise en position est plus important qu'une affirmation générale de capacité. Confirmez la plage de la table, le comportement de verrouillage, l'accès à la broche, la conception du montage et le processus d'inspection sur des pièces représentatives.
Lorsque ces facteurs sont maîtrisés, la X8126A peut offrir une solution économique pour l'usinage précis multi-angle tout en réduisant la manutention, en protégeant les références et en améliorant la fiabilité du processus.
