


Un fabricant de fraiseuses contrôle-t-il la qualité de ses propres pièces moulées ?
Une base de machine peut sembler solide sur un dessin de devis, tout en devenant une source de vibrations, de dérive géométrique ou de finitions instables après l'installation. Lors d'opérations de fraisage exigeantes, ces problèmes apparaissent souvent progressivement : le nivellement doit être corrigé plus fréquemment, un long cycle d'alésage produit des dimensions incohérentes, ou la précision change après une ébauche lourde. Le problème sous-jacent peut commencer bien avant l'assemblage final — dès la fonderie.
Oui, un fabricant de fraiseuses peut contrôler la qualité de ses propres pièces moulées, mais le niveau de contrôle varie considérablement. Certains fabricants spécifient les matériaux et les exigences de procédé, auditent une fonderie externe et effectuent un contrôle à réception. D'autres jouent un rôle plus approfondi en contrôlant la conception des pièces moulées, les paramètres de fonderie, le traitement thermique, le vieillissement, l'usinage d'ébauche et la vérification géométrique finale. Les évaluateurs techniques ne doivent pas supposer qu'une « conception interne » ou une « inspection en fonderie » signifie un contrôle complet des pièces moulées. La question essentielle est de savoir quelles décisions critiques sont contrôlées, documentées et vérifiées avant que la machine n'atteigne l'assemblage final.
Le contrôle commence avant la coulée du métal en fusion
La qualité d'une pièce moulée ne se limite pas à l'absence de défauts visibles sur la pièce finie. Pour une fraiseuse CNC, le bâti, la colonne, le chariot et la structure de support de table doivent assurer rigidité, amortissement, stabilité thermique et une référence stable pour l'alignement des guidages et de la broche. Ces propriétés sont influencées autant par la conception structurelle initiale que par les opérations de fonderie.
Un fabricant compétent doit définir la nuance de fonte, les transitions d'épaisseur de paroi, la disposition des nervures, les surépaisseurs d'usinage et l'emplacement des principaux chemins de charge. Des nervures mal conçues peuvent créer une rigidité locale tout en laissant d'autres zones sujettes à la déformation. Des changements brusques d'épaisseur peuvent accroître le risque de retassures ou de refroidissement non uniforme. De grandes surfaces non soutenues peuvent se déplacer lors de la détente des contraintes ou d'un usinage ultérieur.
C'est pourquoi un examen technique doit commencer par une distinction pratique : le constructeur de la machine achète-t-il simplement une pièce moulée standard ou maîtrise-t-il la spécification technique de cette pièce moulée ? Un fournisseur peut produire une bonne pièce moulée, mais la répétabilité s'améliore lorsque le concepteur de la machine et la fonderie travaillent à partir d'un dossier de plans contrôlé qui identifie les zones critiques, les points d'inspection et les limites de défauts acceptables.
Ce que doit signifier concrètement « maîtriser la qualité des pièces moulées »
La maîtrise complète ne nécessite pas forcément l'exploitation d'une fonderie intégrée. Un fabricant de fraiseuses peut recourir à une fonderie externe qualifiée tout en maintenant un contrôle rigoureux du procédé. L'important est sa capacité à prévenir les défauts, à identifier les variations et à rejeter les composants non conformes avant que l'usinage de précision ne masque les preuves.
Un contrôle significatif comprend généralement les activités suivantes :
- Définir la nuance de fonte requise ou un matériau alternatif, y compris la résistance, la plage de dureté et les attentes microstructurales lorsque cela est pertinent.
- Approuver les pratiques de moulage, de système de coulée, de masselottage et de noyautage pour les principales pièces structurelles, plutôt que d'accepter une méthode de fonderie non spécifiée.
- Contrôler la composition chimique du métal fondu et les enregistrements d'inoculation afin de réduire les variations entre lots de pièces moulées.
- Spécifier les conditions de refroidissement et de décochage afin que les grandes sections ne conservent pas de contraintes résiduelles excessives.
- Exiger l'inspection des zones critiques afin de détecter la porosité, les inclusions de sable, les fissures ou les discontinuités liées au retrait.
- Gérer le traitement de détente des contraintes et la séquence temporelle entre l'usinage d'ébauche et l'usinage de finition.
- Assurer la traçabilité de l'identité des pièces moulées tout au long de l'usinage, de l'assemblage et de la réception finale.
Un fabricant qui ne contrôle que les dimensions extérieures après livraison exerce un contrôle limité. Le contrôle dimensionnel peut confirmer qu'une surépaisseur d'usinage suffisante existe, mais il ne peut pas démontrer de manière fiable la santé interne, la constance du matériau ou l'état des contraintes résiduelles.
Le procédé de fonderie affecte ultérieurement le comportement de la machine
Les contraintes résiduelles constituent l'un des risques les plus mal compris dans les pièces moulées de machines-outils. Pendant la solidification et le refroidissement, les zones épaisses et minces se contractent à des vitesses différentes. La pièce moulée peut sembler stable à sa réception, puis se déformer lorsque de la matière est retirée pendant l'usinage. Cette déformation peut affecter la planéité des guidages, le déplacement de la tête de broche ou la relation entre la table et la colonne.
Un processus fiable comprend couramment un nettoyage initial, un usinage d'ébauche, une détente des contraintes ou un vieillissement, une vérification intermédiaire et un usinage de finition. Le cycle exact dépend de la taille de la pièce moulée, du matériau et de la conception structurelle. Ce qui doit préoccuper un évaluateur n'est pas de savoir si un fournisseur utilise un nombre précis de jours ou une température de four particulière ; ces détails ne sont pas universels. L'élément important est la preuve que le fabricant applique une méthode définie et peut expliquer pourquoi la pièce moulée est considérée comme stable avant la réalisation des surfaces finales de précision.
Le vieillissement naturel, la détente thermique des contraintes et les méthodes basées sur les vibrations peuvent tous être utilisés dans l'industrie. Aucun ne doit être considéré comme automatiquement suffisant simplement parce qu'il est mentionné dans une brochure. Demandez comment la méthode choisie est intégrée à l'usinage d'ébauche, si le composant est contrôlé de nouveau ensuite et quelles caractéristiques géométriques servent de critères de libération pour l'opération suivante.
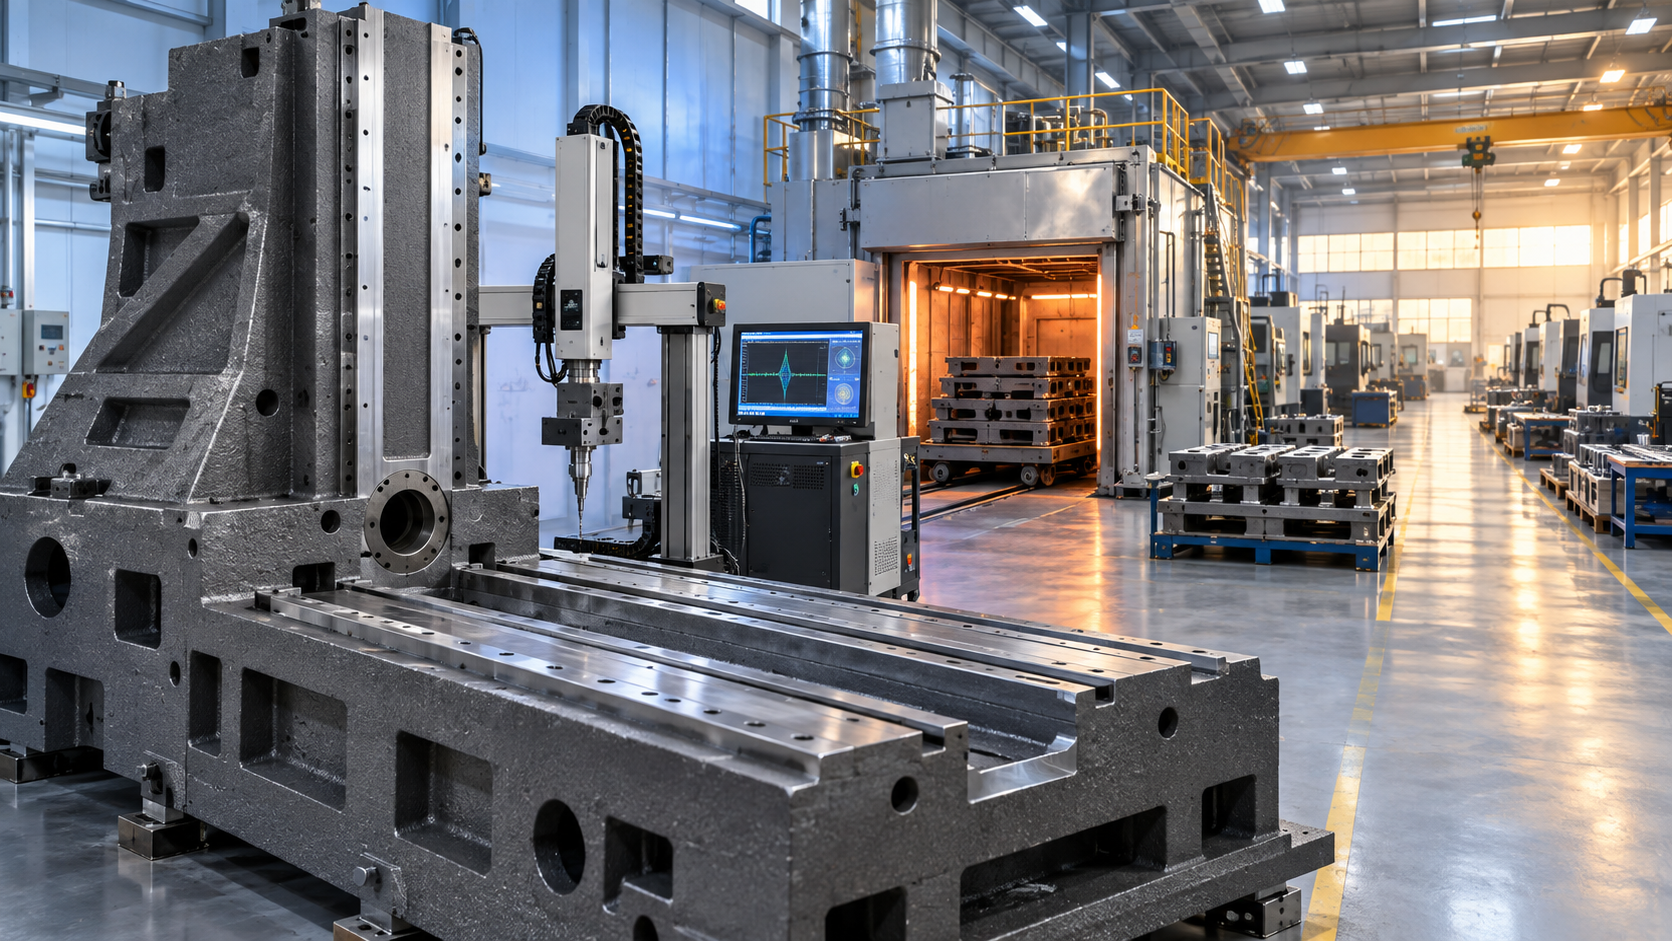
L'inspection doit suivre les zones de risque, et pas seulement le contour de la pièce moulée
L'inspection visuelle est utile pour identifier les fissures de surface, les arêtes endommagées, les réparations excessives par meulage et les défauts liés au sable. Elle ne suffit pas pour un grand bâti ou une colonne de fraiseuse. Les zones critiques sont généralement celles situées près des supports de guidage, des interfaces de tête de broche, des principaux schémas de boulonnage, des points de levage et des transitions autour des nervures internes. Ces zones supportent des charges concentrées ou deviennent des références d'usinage.
Selon le composant et les exigences de qualité convenues, la vérification peut comprendre une analyse des matériaux, un essai de dureté, un contrôle par ultrasons, un contrôle par magnétoscopie sur des surfaces ferromagnétiques adaptées, ou d'autres méthodes non destructives. Toutes les pièces moulées ne nécessitent pas tous les essais. Exiger une inspection systématique sans tenir compte de la géométrie peut augmenter les coûts sans améliorer la décision. Une approche plus utile consiste à relier la méthode d'inspection au mode de défaillance contrôlé.
Questions qui révèlent le niveau réel de contrôle
Lors de l'évaluation d'un fournisseur, des questions générales telles que « Inspectez-vous vos pièces moulées ? » produisent souvent des réponses générales. Une meilleure discussion suit le parcours de fabrication réel. Demandez quelles pièces structurelles sont moulées, à qui appartiennent les plans de moulage et si la fonderie est agréée pour ces composants spécifiques plutôt que pour la métallurgie générale.
Passez ensuite à la traçabilité. Le fournisseur peut-il relier un bâti ou une colonne de machine finie à un lot de pièces moulées, à un enregistrement de traitement thermique et à un résultat d'inspection ? Peut-il expliquer la norme d'acceptation pour une réparation dans une zone extérieure non critique par rapport à une discontinuité près d'une surface de montage de guidage ? Ces questions révèlent si le contrôle qualité est un système géré ou un exercice de tri en fin de processus.
Distinguez également laqualité des pièces moulées de la qualité d'usinage. Une rectification de précision peut donner à une surface une apparence de précision au moment de l'expédition, même lorsque la pièce moulée sous-jacente ne s'est pas entièrement stabilisée. Une évaluation crédible considère les deux aspects : la qualité de la structure brute et la capacité du fabricant à l'usiner pour obtenir une géométrie de référence stable.
Ne confondez pas la taille de la machine avec la rigidité
Une pièce moulée plus grande n'est pas automatiquement une meilleure pièce moulée. La masse peut améliorer l'amortissement, mais la rigidité dépend de la configuration structurelle, de la géométrie des sections, des chemins de charge, de la constance du matériau et de la qualité des interfaces entre les composants. Un bâti surdimensionné mais mal contrôlé peut toujours se déplacer sous des charges ou températures variables. À l'inverse, une structure compacte correctement conçue peut offrir des performances prévisibles dans son enveloppe de coupe prévue.
Cette distinction est particulièrement importante lorsque la machine doit réaliser des coupes interrompues, des ébauches lourdes, des opérations avec des outils à longue portée ou des finitions de précision répétées. L'évaluation doit correspondre au cycle de service attendu. Une application de fraisage légère peut ne pas nécessiter le même niveau de vérification des pièces moulées qu'une machine destinée à une production continue à forte charge.
Regardez au-delà de la pièce moulée principale de la machine
Le même raisonnement s'applique aux montages, supports et équipements auxiliaires utilisés autour des opérations d'usinage. Lorsqu'un perçage portatif est nécessaire sur des structures en acier, la stabilité à l'interface de contact peut être plus importante que l'apparence du carter de l'outil. Par exemple, laPerceuse magnétique VD50EZ utilise une force d'adhérence de base magnétique de 13000N, un moteur de 1500W et une vitesse à vide de 0–600 r/min pour le carottage jusqu'à 50 mm. Ces valeurs indiquées ne sont pertinentes que lorsque la surface en acier est propre, suffisamment plane et adaptée au maintien magnétique ; elles ne remplacent pas un support approprié de la pièce ni des pratiques d'installation sûres.
Cette comparaison aide à clarifier le principe d'évaluation plus général. Qu'il s'agisse d'évaluer une configuration de perçage à base magnétique ou une grande machine CNC, des performances fiables proviennent de la qualité et de la stabilité du chemin structurel entre la force de coupe et la surface de support.
Une position d'acceptation raisonnable
Pour l'évaluation technique, la position la plus solide ne consiste pas à exiger que chaque fabricant de fraiseuses possède une fonderie. Exigez plutôt la preuve que le fabricant assume la responsabilité de la qualité des pièces moulées : exigences définies en matière de matériaux et de conception, pratiques fournisseurs contrôlées, traçabilité, procédures de gestion des contraintes, inspection ciblée et vérification géométrique après stabilisation de la pièce moulée.
Lorsque le travail prévu implique une haute précision, des coupes lourdes ou de longs cycles sans surveillance, demandez des précisions sur le processus de fabrication spécifique du bâti et de la colonne avant de considérer les affirmations de rigidité comme comparables. Un fournisseur capable d'expliquer clairement ce processus apporte des preuves plus utiles que celui qui indique seulement que ses machines utilisent de la « fonte de haute qualité ».
