


Comment l’acier mince affecte la force de maintien magnétique de la perceuse magnétique VD50
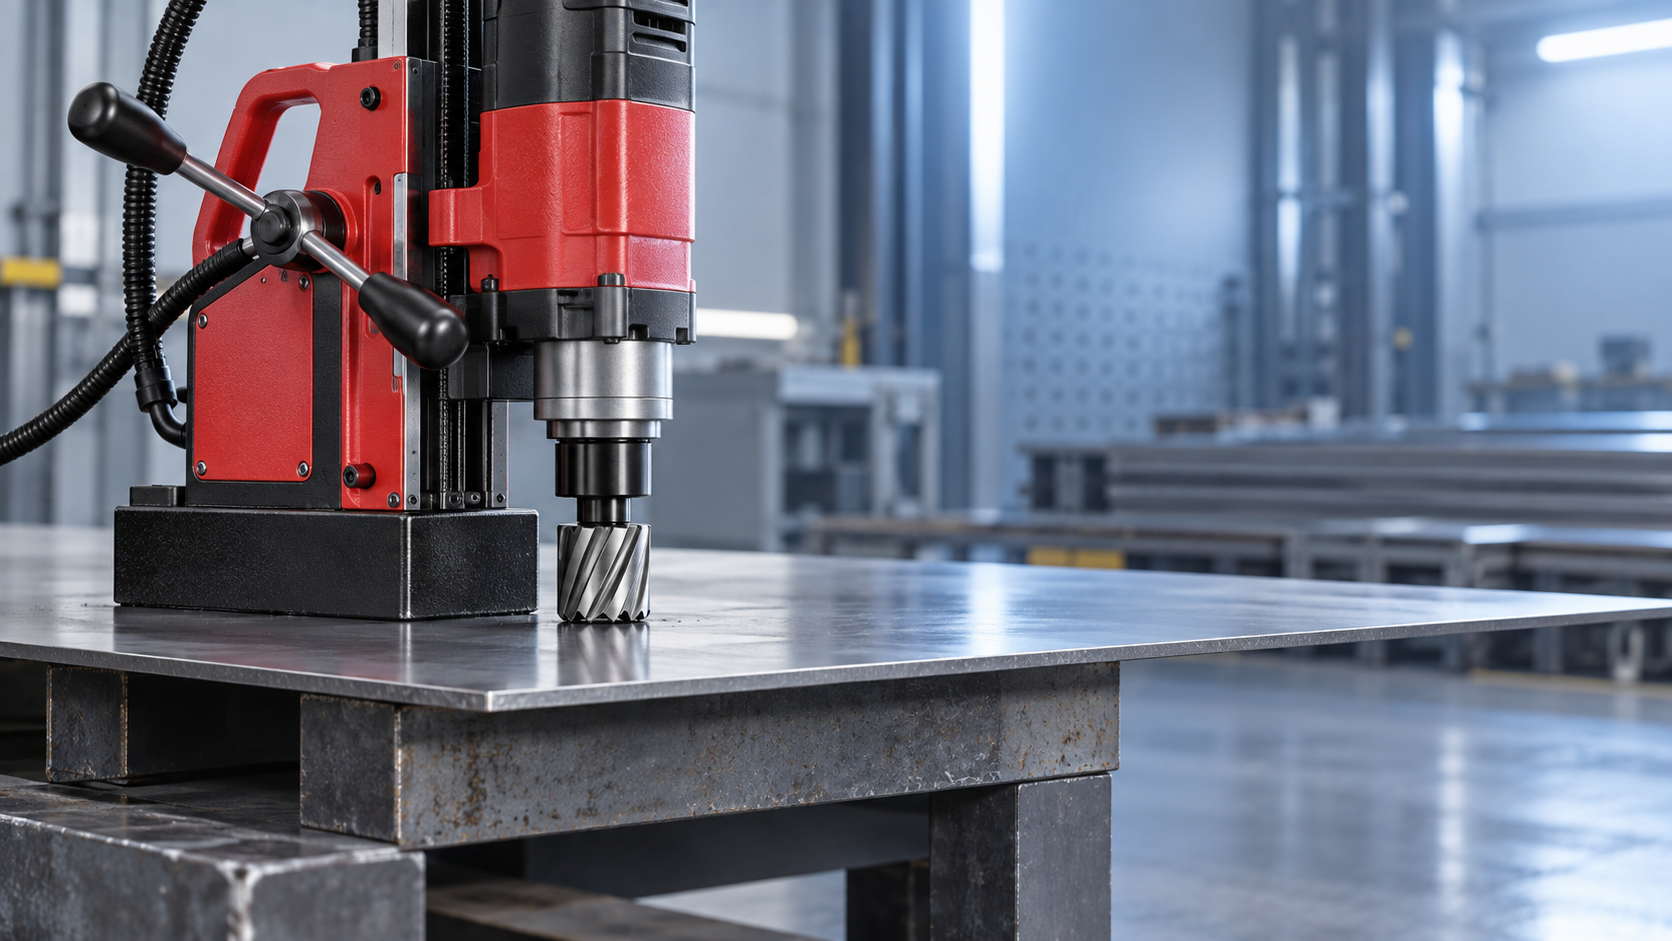
L’acier mince n’est pas simplement une version moins résistante de l’acier épais pour une perceuse magnétique. Il modifie le circuit magnétique sous la base, réduisant la quantité de flux que la pièce peut transporter et augmentant la sensibilité à l’état de surface, aux vibrations et au couple de perçage. Pour la perceuse magnétique VD50, cela signifie qu’une base qui semble solidement fixée lors d’un contrôle statique peut offrir une marge de sécurité insuffisante dès que la fraise pénètre dans le matériau.
Le point essentiel est que la force de maintien magnétique est une valeur de système, et non un chiffre fixe produit par l’aimant seul. La conception de l’aimant, l’épaisseur de l’acier, la nuance d’acier, la surface de contact, la peinture ou la calamine, la géométrie de la pièce et la direction des charges de perçage appliquées déterminent tous si la perceuse reste stable.
Pourquoi l’épaisseur de l’acier modifie le circuit magnétique
La base d’une perceuse magnétique crée un chemin magnétique fermé : le flux quitte un pôle de l’aimant, traverse la pièce en acier et revient par le pôle opposé. Une plaque ferromagnétique épaisse à faible teneur en carbone fournit généralement un chemin à faible réluctance pour ce flux. Le circuit magnétique est efficacement fermé, ce qui permet à la base de développer des performances de maintien proches de celles prévues.
Lorsque l’acier est mince, la plaque peut devenir l’élément limitant de ce circuit. Elle dispose de moins de surface de section pour transporter le flux magnétique et peut approcher la saturation magnétique. Une fois le matériau saturé, l’augmentation de l’excitation magnétique ne produit pas une augmentation proportionnelle de la force de maintien utile. Une partie du flux fuit dans l’air autour de la pièce au lieu de traverser l’acier entre les pôles. Il en résulte une force de serrage normale plus faible au niveau de la base de la perceuse.
Cet effet est particulièrement important, car la force magnétique nominale indiquée par les fabricants est généralement établie dans des conditions contrôlées : matériau d’essai en acier doux propre, plat et suffisamment épais, avec un contact complet de la base et une charge appliquée perpendiculairement à la surface. Le perçage sur site reproduit rarement ces conditions. Un panneau mince peint, un élément structurel corrodé ou une plaque proche d’un bord peuvent fournir une rétention nettement inférieure à celle que pourrait laisser supposer une valeur nominale.
La force de maintien n’est pas la même chose que la résistance au mouvement pendant le perçage
Même lorsque la base de la VD50 développe une attraction vers le bas suffisante pour rester fixée, le perçage génère des forces qui n’agissent pas uniquement perpendiculairement à la surface. Les fraises annulaires et les forets hélicoïdaux créent un couple autour de l’axe de la broche. La pression d’avance, le coincement de la fraise, la percée et l’accumulation de copeaux peuvent introduire des charges latérales ou rotatives. Ces charges tentent de faire glisser ou pivoter la machine plutôt que de l’arracher directement de l’acier.
La résistance pratique au glissement dépend en partie du frottement :
Résistance au glissement ≈ force normale magnétique × coefficient de frottement
Cette relation explique pourquoi les matériaux minces constituent un risque cumulé. Une épaisseur d’acier réduite diminue la force normale magnétique ; l’huile, le liquide de coupe, la calamine, la peinture ou l’oxydation de surface peuvent ensuite réduire davantage le frottement. Une base peut ne pas se détacher verticalement, tout en pivotant légèrement sous l’effet du couple. Même un mouvement mineur peut endommager une fraise annulaire, agrandir le trou, casser une goupille pilote ou placer l’opérateur dans la trajectoire d’une machine instable.
L’instabilité rotationnelle est souvent plus pertinente qu’une simple préoccupation d’arrachement. Une base magnétique possède une empreinte finie. Si la charge de perçage résultante agit près d’un bord de cette empreinte, la perceuse peut commencer à pivoter. Les tôles minces rendent cela plus probable, car la force magnétique disponible est déjà réduite et parce qu’une tôle ou une plaque légère peut fléchir sous charge.
L’épaisseur n’est qu’une variable de l’« acier »
Les évaluations techniques doivent éviter de considérer tous les aciers de même épaisseur comme magnétiquement équivalents. Les aciers au carbone utilisés pour les structures fabriquées constituent généralement des substrats magnétiques appropriés, mais leurs propriétés magnétiques peuvent varier selon la composition, le traitement thermique, les contraintes résiduelles et l’historique de formage. Les aciers inoxydables austénitiques, l’aluminium, le cuivre et de nombreux alliages non ferreux ne peuvent pas du tout fournir un chemin de maintien conventionnel pour une perceuse magnétique. Certaines nuances d’acier inoxydable sont partiellement magnétiques, mais leur comportement ne doit pas être présumé sur la seule base de leur apparence ou de leur famille de nuances.
Les tôles écrouies, fortement formées ou minces peuvent également se comporter différemment d’un échantillon plat en acier doux. Un composant en acier peut être suffisamment magnétique pour qu’un aimant tenu à la main y adhère tout en restant inadapté à une opération de perçage magnétique. L’adhérence à la main ne constitue pas une validation significative de la résistance au couple de perçage, à la force d’avance et aux vibrations.
La géométrie peut réduire les performances autant que l’épaisseur. Les bandes étroites, les éléments comportant des ouvertures proches, les brides, les surfaces courbes et les emplacements proches d’un bord limitent le chemin de retour magnétique effectif. Une base qui chevauche une fente ou est positionnée en partie au-dessus d’un vide ne bénéficie pas d’un support complet, même si l’épaisseur nominale du matériau ailleurs sur le composant est adéquate. Les cordons de soudure, la galvanisation irrégulière et les déformations locales peuvent également créer des entrefers entre l’aimant et l’acier. Les entrefers sont très nuisibles, car l’air présente une réluctance magnétique bien plus élevée que l’acier ferromagnétique.
Pourquoi la préparation de surface est plus importante sur l’acier mince
Sur une plaque épaisse et propre, une fine couche de revêtement peut réduire la force de maintien sans provoquer immédiatement d’instabilité. Sur l’acier mince, le système dispose de moins de réserve. La peinture, les irrégularités de galvanisation, les bavures, les projections de soudure, les copeaux et le liquide de coupe emprisonné peuvent donc devenir déterminants.
La surface de contact de la base doit être propre, suffisamment sèche pour maintenir le frottement et plane contre la pièce. L’élimination de la calamine non adhérente et d’un revêtement épais à l’emplacement de la base n’est pas une étape esthétique ; elle réduit l’entrefer effectif. La face inférieure de la base magnétique doit également être inspectée. Des copeaux métalliques coincés sous les pôles peuvent empêcher un contact complet et créer une condition d’inclinaison difficile à détecter avant le début du perçage.
Le nettoyage de la surface ne doit pas être confondu avec l’autorisation de percer une tôle mince non soutenue. Une interface propre améliore le circuit magnétique disponible, mais ne peut pas compenser une plaque dont l’épaisseur est inférieure au minimum indiqué par le fabricant de la perceuse ou une pièce qui manque de rigidité.
Comment évaluer l’adéquation de la VD50 sans se fier à une force nominale
La première référence doit être la documentation d’utilisation de la VD50. L’épaisseur minimale spécifiée de la pièce, l’état de matériau acceptable, les orientations autorisées, les exigences relatives à la chaîne de sécurité, les limites de diamètre de fraise et les instructions d’avance prévalent sur les règles empiriques générales. Si une épaisseur minimale n’est pas clairement indiquée, elle doit être obtenue auprès du fabricant plutôt que déduite des dimensions de l’aimant ou d’une valeur de force de maintien annoncée.
Une évaluation utile sépare l’application selon les questions suivantes :
- La pièce est-elle ferromagnétique et suffisamment épaisse sur toute l’empreinte de la base magnétique ?
- La base est-elle entièrement soutenue par un matériau plein et plat, plutôt que de chevaucher un bord, une ouverture, une bride étroite ou une section courbe ?
- Quel couple de perçage et quelle force d’avance la fraise, le diamètre et le matériau sélectionnés généreront-ils ?
- L’opération sera-t-elle horizontale, verticale ou en hauteur, et cette orientation introduit-elle des risques de glissement dû à la gravité ou de chute de l’outil ?
- La pièce elle-même peut-elle fléchir, vibrer ou se déplacer lors de la percée ?
- Une méthode de retenue indépendante est-elle requise par les instructions de l’équipement ou la procédure de sécurité du site ?
La fixation statique doit être vérifiée avant de commencer, mais elle ne remplace pas cette évaluation. Un essai d’arrachement contrôlé peut révéler une adhérence manifestement insuffisante, mais il ne simule pas entièrement la charge de torsion ni l’accrochage d’une fraise dans le trou. La question d’ingénierie pertinente est de savoir si l’ensemble de la configuration présente une marge adéquate sous la charge opérationnelle maximale crédible, et non si l’aimant peut supporter le poids propre de la machine.
Mesures de contrôle opérationnel pour les matériaux minces
Lorsqu’il est impossible d’éviter le perçage d’un acier relativement mince mais autorisé, le processus doit être moins contraignant. Utilisez une fraise affûtée, un liquide de coupe approprié, une avance contrôlée et une vitesse adaptée au diamètre de la fraise et au matériau. Une avance excessive augmente le couple et peut entraîner l’accrochage de la fraise ; une avance insuffisante peut provoquer un frottement et générer de la chaleur, ce qui accélère l’usure de la fraise et augmente le risque de charge irrégulière.
Le renforcement de la pièce par une plaque ferromagnétique plus épaisse peut améliorer le chemin de retour magnétique, à condition que ce support soit plat, solidement fixé et soutienne toute la surface de la base. Il ne doit pas introduire d’entrefer, créer un composant séparé non fixé ou obstruer le chemin de perçage. Dans certaines conditions de fabrication, un dispositif de perçage bridé, une plaque de support spécialement conçue ou l’usinage avant assemblage sont plus sûrs que de s’appuyer sur une base magnétique sur une tôle mince.
Pour les trous répétés dans des pièces trop minces pour un perçage magnétique fiable, le procédé de fabrication doit être réexaminé plutôt que de forcer l’application. Les composants nécessitant des opérations de tournage ainsi que des caractéristiques secondaires contrôlées peuvent être mieux traités dans une configuration de machine-outil rigide ; par exemple, letour CNC à banc incliné TCK52 représente une catégorie différente d’équipement d’usinage avec montage, et non un substitut à une perceuse magnétique pour les travaux structurels.
La marge de sécurité doit tenir compte des conditions réelles de perçage
L’acier mince n’interdit pas automatiquement l’utilisation de la perceuse magnétique VD50, mais il réduit la marge de la fonction de sécurité la plus importante de l’outil : la rétention magnétique stable. Le seuil correct n’est donc pas un jugement visuel selon lequel la base « semble solide ». Il s’agit de l’épaisseur minimale documentée et du domaine d’application spécifiés pour la machine, vérifiés par rapport au type de matériau, à l’état du contact, à la géométrie, à l’orientation, à la charge de la fraise et aux exigences de retenue indépendante.
Lorsque l’une de ces conditions s’écarte de la base documentée pour la force de maintien magnétique, l’hypothèse sûre est que la rétention disponible est inférieure à la valeur annoncée. En perçage magnétique, ce jugement prudent protège la qualité des trous, l’outillage, la pièce et, surtout, l’opérateur.
