


Choisir des diamètres de fraise adaptés à la capacité de la perceuse magnétique VD50
Le diamètre d’une fraise doit être sélectionné en fonction de l’enveloppe de travail utile d’une perceuse magnétique VD50, et non en fonction de la plus grande fraise pouvant être physiquement montée dans son porte-outil. La limite pratique est déterminée par l’effet combiné du couple moteur, de la vitesse de broche, de la force de maintien magnétique, de la géométrie de la fraise, de l’état de la pièce et du contrôle de l’avance. Un diamètre qui semble acceptable sur une fiche technique peut néanmoins produire des trous de mauvaise qualité, provoquer la casse de la fraise ou entraîner des mouvements dangereux de la machine lorsque ces conditions sont défavorables.
Pour l’évaluation technique, le point de départ le plus sûr consiste à considérer le diamètre maximal indiqué comme une limite plutôt que comme un objectif d’utilisation courant. Les travaux de production réguliers sont généralement plus fiables lorsque la fraise annulaire choisie laisse une marge pour les variations de matériau, l’état de surface et la manipulation par l’opérateur. Plus le travail se rapproche de la plage de diamètres supérieure de la VD50, plus il devient important de vérifier l’ensemble de la configuration de perçage au lieu de considérer uniquement le diamètre de la fraise.
Commencez par le type de fraise et le besoin réel de perçage
La première question de sélection est de savoir si le trou nécessite réellement une grande fraise annulaire. Les fraises annulaires enlèvent un anneau de matière au lieu de transformer tout le volume du trou en copeaux, ce qui les rend efficaces pour l’acier de construction, la fabrication métallique, la maintenance et les travaux sur tôle. Toutefois, cette efficacité n’élimine pas l’effort mécanique généré par une plus grande circonférence de coupe.
Le diamètre doit être spécifié avec la profondeur de coupe, le type de queue et la forme des dents. Une fraise annulaire en acier rapide de 40 mm à faible profondeur de coupe n’est pas équivalente à une fraise longue de 40 mm à plaquettes carbure. La fraise plus longue présente un temps d’engagement plus important, une demande accrue d’évacuation des copeaux et une plus grande sensibilité aux interruptions d’avance. Les fraises à plaquettes carbure peuvent offrir un avantage dans les matériaux plus durs ou abrasifs, mais elles peuvent aussi être moins tolérantes aux vibrations, aux contacts intermittents et aux défauts d’alignement qu’une fraise HSS bien choisie.
Les évaluateurs techniques doivent définir le besoin de perçage de manière à mettre en évidence ces différences :
- Diamètre fini du trou et tolérance requise après perçage.
- Nuance du matériau, état de dureté et présence éventuelle d’un revêtement, de peinture, de rouille ou d’une stratification en surface.
- Épaisseur du matériau et nécessité pour la fraise de traverser une tôle ou plusieurs interfaces.
- Profondeur de fraise requise, y compris tout dégagement nécessaire sous la pièce.
- Position du trou par rapport aux bords, soudures, plis, raidisseurs et trous existants.
Lorsqu’un trou doit ensuite être alésé, taraudé ou traversé par un boulon avec un jeu important, le diamètre de perçage peut être choisi différemment de celui d’un trou devant servir d’élément de positionnement précis. Évitez de sélectionner une fraise plus grande uniquement pour réduire une opération secondaire, sauf si la perceuse et le maintien de la pièce peuvent préserver la précision de position requise.
Le couple et la vitesse déterminent si le diamètre est exploitable
À mesure que le diamètre de la fraise augmente, la perceuse doit maintenir un couple de coupe plus élevé. La fraise peut continuer à tourner à vide, tout en calant ou en broutant dès que les dents pénètrent dans le matériau. Pour une perceuse magnétique VD50, c’est pourquoi une indication de diamètre maximal doit être interprétée avec la puissance nominale, la configuration de la boîte de vitesses, la vitesse de perçage nominale et la plage de fraises recommandée.
Les grandes fraises annulaires fonctionnent généralement à des vitesses plus faibles que les petites fraises. Si la vitesse est trop élevée, la température des dents augmente, l’usure des arêtes s’accélère et la fraise peut perdre sa dureté ou s’ébrécher prématurément. Si la vitesse est trop faible pour la combinaison de fraise et de matériau, la coupe peut devenir instable et l’opérateur peut compenser par une force d’avance excessive. Le bon point de fonctionnement est un équilibre : une avance suffisante pour que chaque dent coupe, mais pas au point de surcharger la machine ou de réduire la stabilité magnétique.
N’utilisez pas le régime à vide comme preuve qu’un diamètre de fraise est approprié. Les performances de perçage dépendent de la vitesse en charge et du couple disponible. Les évaluateurs doivent demander la plage de vitesse recommandée pour le diamètre de fraise et le matériau prévus, puis confirmer que la machine offre un réglage basse vitesse ou une plage d’engrenages mécaniques adaptée. Cela est particulièrement important pour l’acier doux épais, l’acier inoxydable, les tôles alliées et les situations où l’accès au liquide de refroidissement est limité.
Une évaluation pratique peut répartir les diamètres prévus en trois groupes : les dimensions courantes, les dimensions occasionnelles de la plage supérieure et les dimensions hors de l’enveloppe d’utilisation prévue de la machine. Les dimensions courantes doivent couvrir l’essentiel des travaux avec une durée de vie prévisible des fraises. Les dimensions de la plage supérieure peuvent être acceptables pour des travaux contrôlés avec un matériau propre, de bonnes conditions de maintien et des fraises appropriées. Si le diamètre requis se situe à la limite supérieure pour la plupart des travaux, une perceuse magnétique de plus grande capacité peut être une décision plus appropriée que de faire fonctionner la VD50 de manière répétée à sa limite.
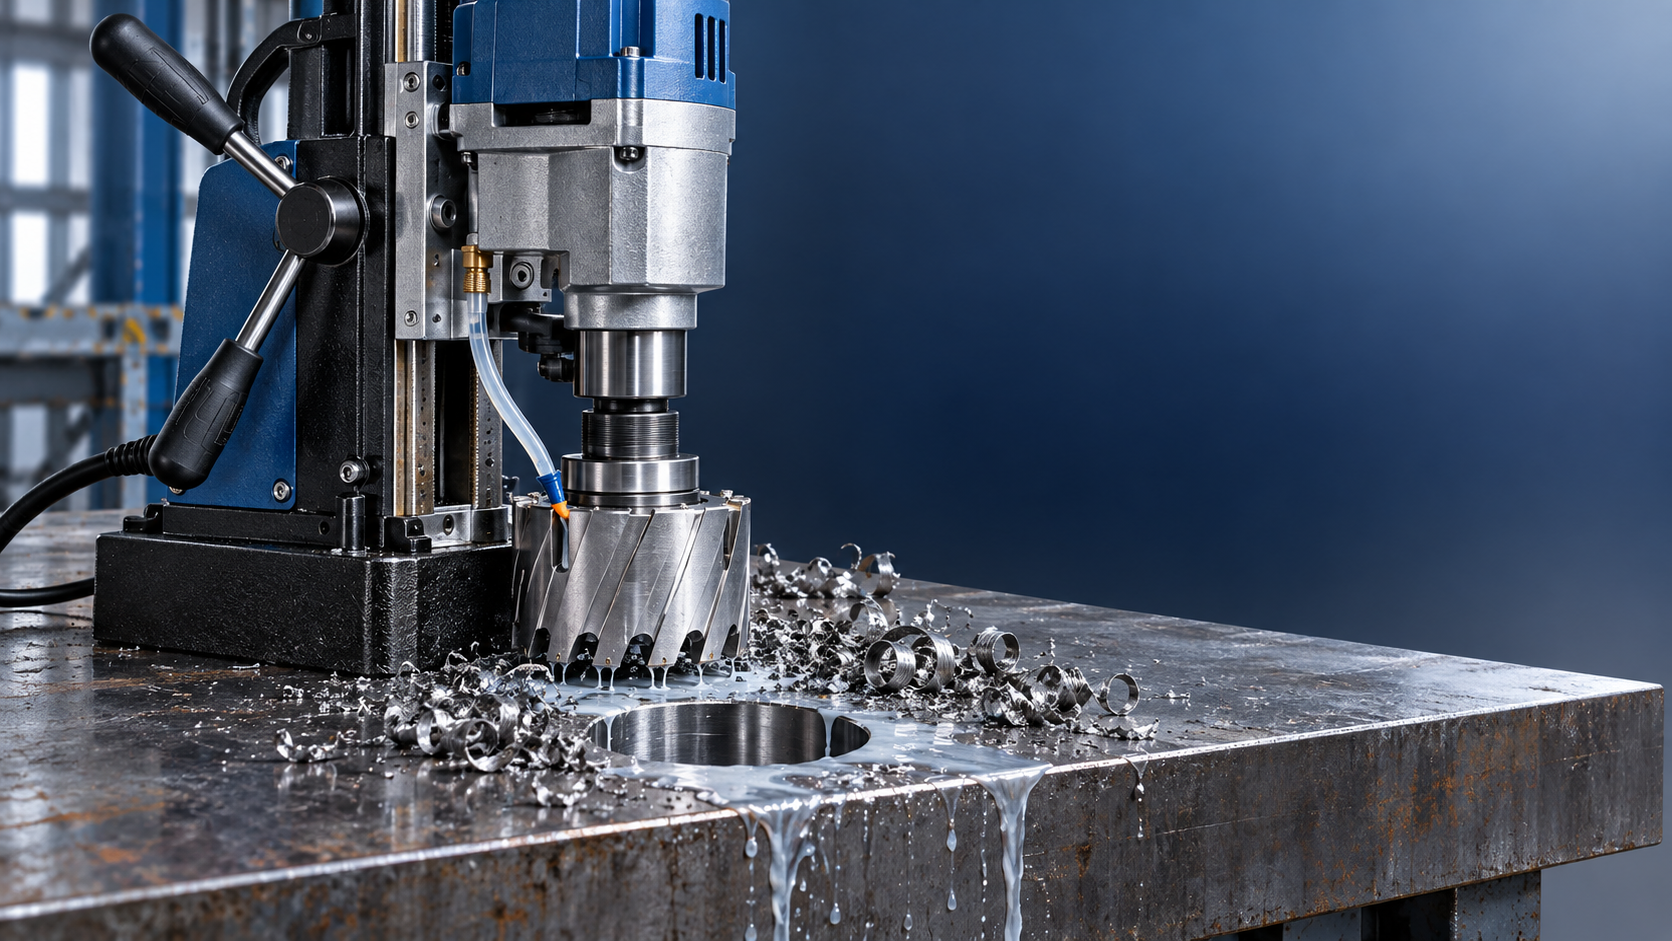
La force de maintien magnétique fait partie de la sélection du diamètre
L’aimant ne sert pas uniquement à empêcher la perceuse de tomber. Il résiste à la réaction de rotation générée pendant la coupe et aide à maintenir l’axe de la fraise par rapport au trou. Les diamètres plus importants accroissent cette exigence, en particulier lorsque la fraise entre pour la première fois en contact avec la pièce, débouche sur la face inférieure ou rencontre un point dur.
La force de maintien magnétique publiée est normalement associée à des conditions de contact favorables avec l’acier. Les pièces réelles peuvent être moins tolérantes. Une tôle mince peut fléchir. La calamine, la peinture, la rouille, les projections de soudure et les surfaces irrégulières réduisent le contact effectif. Les pièces courbes et les travaux sur des ailes étroites peuvent laisser une surface insuffisante sous la base magnétique. Les matériaux à faible perméabilité magnétique peuvent également ne pas convenir à une perceuse magnétique conventionnelle, quel que soit le diamètre nominal de la fraise.
Avant d’approuver une grande fraise, vérifiez les conditions d’appui de la perceuse à l’emplacement réel du perçage. La base doit reposer entièrement sur une surface ferromagnétique propre et plane, d’une épaisseur et d’une surface adéquates. La machine doit être sécurisée avec le dispositif de retenue de sécurité approprié, même lorsque l’adhérence magnétique semble forte. Ne considérez pas une forte valeur de maintien magnétique comme une autorisation de percer près d’un bord, à travers un joint à recouvrement ou sur une tôle déformée sans évaluation complémentaire.
L’emplacement du trou modifie souvent la réponse. Une fraise de 50 mm peut être gérable au centre d’une tôle d’acier stable, mais inappropriée près d’un bord libre ou à côté d’un cordon de soudure. Il en va de même pour les perçages en hauteur et verticaux, où le contrôle par l’opérateur, la gestion des copeaux et les dispositifs de retenue de sécurité exigent des limites plus conservatrices.
L’épaisseur du matériau modifie davantage la charge que ne l’imaginent de nombreux acheteurs
Le diamètre est visible, mais la profondeur de coupe est souvent le facteur qui transforme un trou réalisable en un mauvais procédé. Une fraise qui perce une tôle de 10 mm présente une courte période d’engagement. Dans un matériau de 50 mm, elle doit maintenir l’alignement, la lubrification, l’évacuation des copeaux et l’intégrité des dents sur un trajet bien plus long. La combinaison d’un grand diamètre et d’une profondeur de coupe maximale est le cas le plus exigeant et ne doit pas être déduite d’une seule valeur de diamètre maximal.
Pour les matériaux épais, adaptez la profondeur de fraise au travail plutôt que de choisir par défaut une fraise excessivement longue. Une fraise inutilement longue augmente le porte-à-faux et peut réduire la rigidité. Elle peut également compliquer l’évacuation des copeaux. Utilisez une fraise offrant une profondeur suffisante pour le matériau et la marge de débouchage, tout en conservant l’ensemble de coupe le plus court possible.
Les tôles empilées créent un autre risque. La fraise peut accrocher à l’interface entre les couches et les copeaux peuvent s’accumuler entre les surfaces. Lorsqu’il est impossible d’éviter le perçage à travers des sections assemblées, le procédé doit être évalué comme une opération à charge interrompue ou variable. Il peut exiger une avance réduite, un nettoyage plus fréquent et un choix de diamètre plus conservateur.
Vérifiez l’interface, la course et le dégagement environnant
Une fraise peut se situer dans la capacité nominale d’une perceuse tout en étant incompatible avec la configuration réelle. Confirmez que la queue de la fraise correspond au porte-outil et que le pion pilote, le système d’alimentation en liquide de refroidissement et le mécanisme d’éjection sont adaptés à la profondeur de la fraise. Un adaptateur improvisé peut introduire un faux-rond ou réduire la rigidité, ce qui devient de plus en plus préjudiciable à mesure que le diamètre augmente.
La course d’avance mérite également une attention particulière. La perceuse doit disposer d’un déplacement suffisant pour faire traverser à la fraise toute l’épaisseur du matériau tout en lui permettant de démarrer, de pénétrer et d’évacuer la carotte. Les éléments structurels proches peuvent bloquer le carter moteur ou les poignées d’avance avant que le trou soit terminé. Ces problèmes sont courants dans la construction navale, la fabrication de structures et les travaux de maintenance, où l’accès peut être plus restreint que ne le suggère le plan.
Lorsque les dimensions de trous sont systématiquement modestes, une machine plus petite peut offrir une meilleure maniabilité et une mise en place plus rapide. Par exemple, laPerceuse magnétique VD16E est conçue pour percer jusqu’à 16 mm, ce qui la rend plus adaptée aux travaux de perçage légers qu’une unité de plus grande capacité destinée à couvrir une plage plus large de fraises annulaires. Adapter la taille de la machine à la majorité des trous peut améliorer la portabilité sans imposer une perceuse haute capacité dans des conditions d’accès inadaptées.
Une approche de sélection justifiable
Approuvez les diamètres de fraise pour une perceuse magnétique VD50 en élaborant une matrice de travail simple plutôt qu’en choisissant sur la base d’une seule valeur maximale. Répertoriez les diamètres prévus, les profondeurs de fraise, les matériaux, les orientations et les emplacements des trous. Identifiez les combinaisons courantes et celles qui nécessitent des conditions contrôlées. Le résultat doit indiquer où la VD50 dispose d’une marge de fonctionnement confortable et où une perceuse plus grande, une technologie de fraise différente, un outillage de maintien complémentaire ou une autre méthode de perçage est justifié.
Le choix de fraise le plus fiable est généralement le plus petit diamètre qui satisfait aux exigences du plan et de l’assemblage, associé à une profondeur de fraise adaptée à la section, à une surface de contact magnétique stable et à une combinaison vitesse-avance que la perceuse peut maintenir. Cette approche protège la qualité des trous et la durée de vie des fraises tout en maintenant la machine dans une plage que les équipes techniques peuvent justifier lors de la planification de la production.
