


Que doit inclure un test de réception fournisseur pour un tour CNC à banc incliné ?
Que doit inclure un test d’acceptation fournisseur pour un tour CNC à banc incliné ?
Un tour CNC à banc incliné peut sembler prêt à être expédié lorsque la commande s’allume, que la tourelle s’indexe et qu’une pièce d’essai paraît acceptable. Cela ne suffit pas pour réaliser un test d’acceptation fournisseur significatif. Pour les responsables du contrôle qualité et de la sécurité, la véritable question est de savoir si la machine peut produire de manière répétée le travail requis dans des conditions réalistes, tout en protégeant les opérateurs, en facilitant la maintenance et en respectant les spécifications techniques convenues.
Un test d’acceptation approfondi doit être convenu avant la fabrication de la machine, et non improvisé lors de l’inspection finale. Les spécifications d’achat, l’implantation approuvée, le plan de la pièce d’essai, la configuration de commande, l’ensemble d’outillage et les exigences locales de sécurité applicables doivent tous être reflétés dans le protocole d’essai. Un fournisseur compétent de tours CNC à banc incliné doit être prêt à démontrer davantage que les simples mouvements des axes. Le fournisseur doit fournir des preuves mesurables de la précision de la machine, de sa fiabilité fonctionnelle, de ses performances de sécurité et de l’exhaustivité de la livraison.
Commencer par le plan d’acceptation, et non par la démonstration de la machine
Les essais de réception en usine sont les plus efficaces lorsqu’ils comportent des critères clairs de réussite ou d’échec. « La machine fonctionne normalement » est trop vague pour résoudre d’éventuels litiges ultérieurs. L’acheteur doit identifier les caractéristiques les plus importantes pour l’utilisation prévue : diamètres serrés, concentricité entre les opérations, état de surface en tournage, stabilité du travail en barre, coupes interrompues lourdes ou production sans surveillance. Un tour destiné à des arbres de précision courts nécessite une attention différente de celle d’un tour conçu pour des brides plus grandes ou des composants de vannes.
Avant le début des essais, confirmez le modèle de machine, la longueur du banc, le moteur de broche et sa plage de vitesses, la configuration du mandrin ou de la pince, le nombre de postes de tourelle, la version de la commande, les courses des axes, la configuration du liquide de refroidissement, le convoyeur à copeaux, l’unité hydraulique et les hypothèses relatives à l’alimentation électrique. Toute option approuvée doit figurer dans le rapport d’inspection. Cela évite un problème courant : une machine est testée dans une configuration différente de celle de la machine finalement emballée pour l’exportation.
Lorsqu’une méthode formelle de précision est requise, les parties peuvent se référer aux méthodes d’essai pertinentes pour les machines-outils ou à une norme client convenue. Les tolérances exactes doivent découler du contrat, des spécifications de la machine et de la capacité de procédé visée, plutôt que d’affirmations génériques.
Précision géométrique et performances des axes
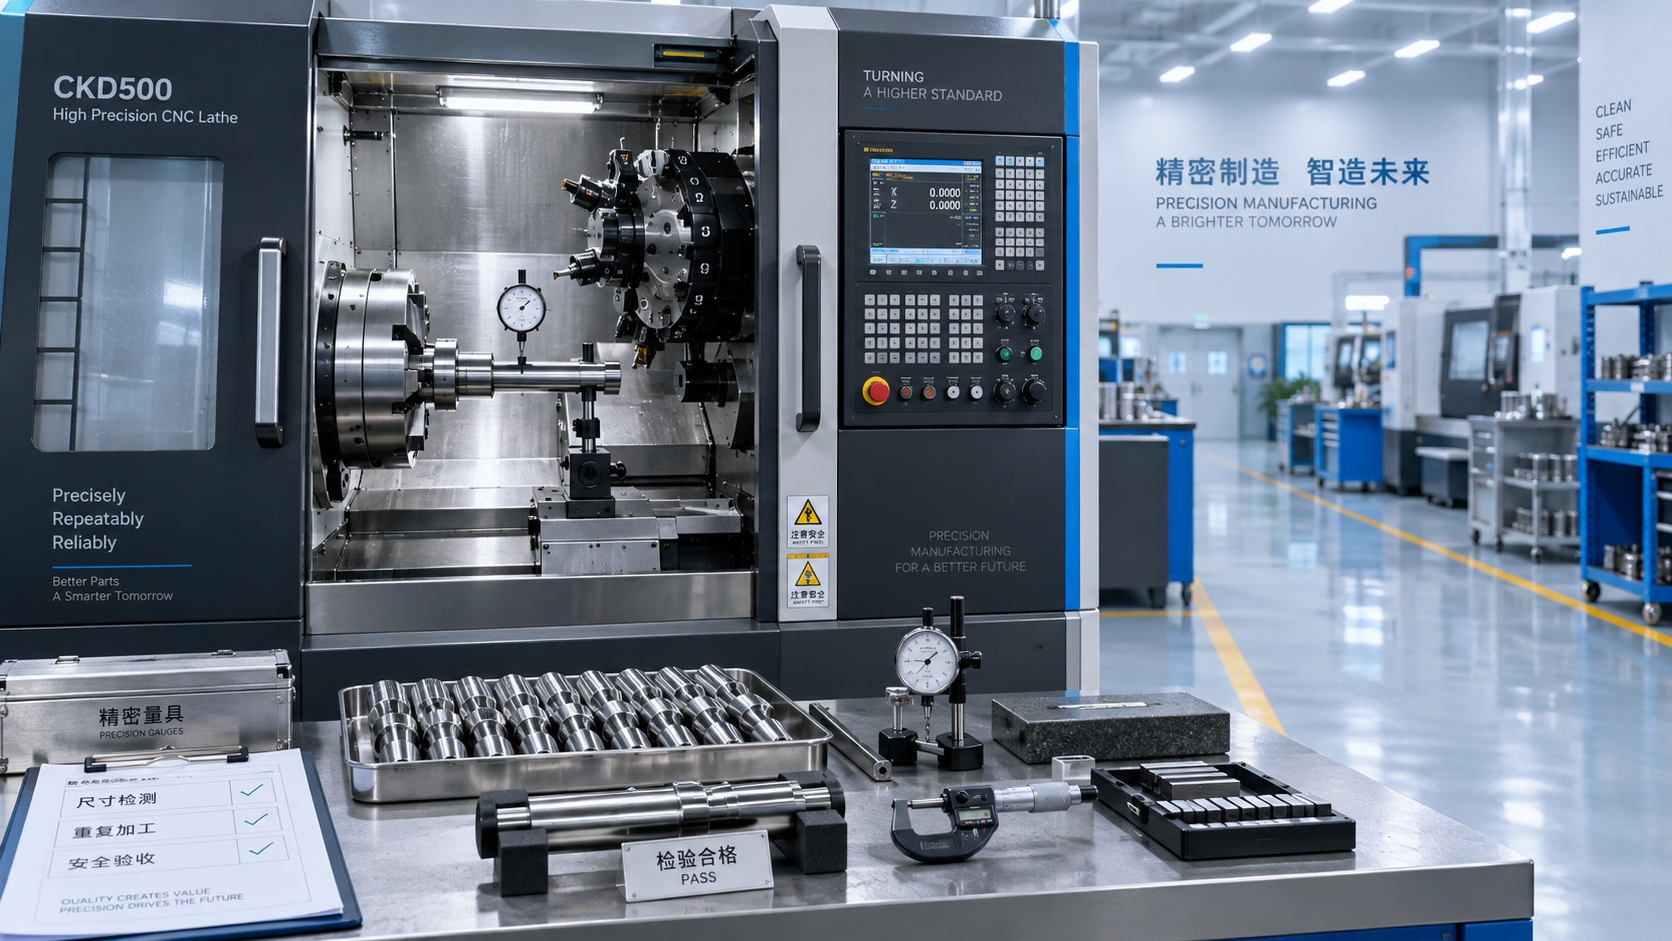
Une conception à banc incliné favorise l’évacuation des copeaux et améliore souvent l’accès de l’opérateur, mais sa géométrie nécessite tout de même une vérification rigoureuse. L’acceptation doit examiner les dispositifs de mise à niveau, l’état du banc, l’installation des guidages linéaires, l’alignement de la tourelle, la relation avec l’axe de la broche et l’alignement de la contre-pointe lorsqu’une contre-pointe est fournie. Les méthodes d’inspection peuvent inclure des comparateurs étalonnés, des barres d’essai, des niveaux de précision ou des systèmes de mesure laser, selon le périmètre convenu.
Le positionnement des axes n’est pas le seul élément à prendre en compte. Testez à la fois la précision de positionnement et la répétabilité sur des portions significatives des courses des axes X et Z. La répétabilité est particulièrement importante pour les travaux de production, car un tour peut atteindre une fois un point commandé, puis dériver au cours de cycles répétés en raison du jeu mécanique, du réglage des servocommandes, des effets thermiques ou des frottements mécaniques. Le rapport d’essai doit indiquer l’équipement de mesure utilisé, les conditions environnementales lorsque cela est pertinent, les emplacements d’essai, les relevés et l’écart admissible.
L’indexage de la tourelle mérite une attention particulière. Effectuez des cycles d’indexage répétés sur chaque poste, puis vérifiez que le poste sélectionné se verrouille de manière sûre et revient de façon constante. Une tourelle qui perd sa position de manière intermittente peut ne pas révéler de problème lors d’une courte démonstration, mais elle crée un risque sérieux d’outils endommagés, de pièces rebutées ou de collisions après l’installation.
Essais de broche, de serrage et de coupe
L’essai de la broche doit inclure la vérification du faux-rond au nez de broche et, le cas échéant, sur une barre d’essai appropriée ou une interface de maintien de pièce. Le fournisseur doit démontrer le fonctionnement sur la plage de vitesses requise, y compris l’accélération, la décélération, les changements de sens et le fonctionnement continu à une vitesse convenue. Soyez attentif aux bruits anormaux des roulements, observez les vibrations et confirmez que la commande affiche de manière fiable la vitesse réelle de la broche.
Le maintien de pièce ne peut pas être considéré comme un détail accessoire. Vérifiez le montage du mandrin, l’état des mors, la réponse du serrage hydraulique, l’indication de pression, le fonctionnement par pédale ou par commande, ainsi que tous les verrouillages destinés à empêcher un démarrage dangereux de la broche. Si le projet implique l’alimentation en barres, le transfert vers une contre-broche, le support par contre-pointe ou la collecte automatique des pièces, ces fonctions doivent être exercées comme une séquence intégrée.
Un essai d’usinage pratique donne du sens aux mesures géométriques. La pièce d’essai convenue doit, dans la mesure du possible, refléter le matériau et le procédé prévus. Un échantillon utile peut inclure le dressage, le tournage extérieur, l’alésage, le rainurage, le filetage et une transition de diamètre nécessitant des mouvements des axes X et Z. Évaluez les résultats dimensionnels, la conicité, la circularité lorsqu’elle est critique, l’aspect de surface, la formation de bavures, le contrôle des copeaux et la stabilité du cycle. Une pièce réussie est encourageante ; plusieurs pièces répétées fournissent une preuve plus solide de la stabilité du procédé.
La sécurité doit être testée comme un système
L’examen de sécurité doit couvrir la configuration réellement livrée, et non uniquement la brochure de la machine. Vérifiez le carénage, l’intégrité des portes, l’état des fenêtres d’observation, le comportement des verrouillages de porte, les dispositifs d’arrêt d’urgence, les étiquettes d’avertissement, les protections autour des composants rotatifs et le confinement du liquide de refroidissement et des copeaux. L’ouverture d’une porte verrouillée pendant une séquence d’essai appropriée doit produire la réponse attendue de la machine. Les arrêts d’urgence doivent être vérifiés depuis chaque emplacement installé, puis suivis d’une procédure contrôlée de réinitialisation et de redémarrage.
L’inspection électrique doit inclure la propreté de l’armoire, l’identification du câblage, les dispositions de mise à la terre, les dispositifs de protection, le cheminement des câbles, la ventilation et un accès sûr pour l’entretien. Les normes électriques et les exigences de conformité varient selon le marché de destination ; la documentation requise et la configuration de la machine doivent donc être établies à l’avance. Les responsables de la sécurité doivent également vérifier que les systèmes hydrauliques, pneumatiques, de refroidissement et de lubrification ne présentent aucune fuite en fonctionnement et que les alarmes de niveau bas ou de défaut fonctionnent comme spécifié.
Ne négligez pas le comportement de récupération. Simulez uniquement des conditions de défaut sûres et convenues, telles qu’un signal de porte ouverte, une alarme de lubrification basse ou une interruption contrôlée d’un cycle. L’objectif est de confirmer que la machine s’arrête de manière prévisible, fournit une alarme claire et peut être remise en service sans contourner les fonctions de protection.
Commande, documentation et dossier de remise
La commande CNC doit être testée du point de vue de l’opérateur : chargement de programmes, déplacement manuel, retour au point de référence, saisie des correcteurs, fonctions de durée de vie des outils si elles sont incluses, historique des alarmes, procédures de sauvegarde et interfaces de communication. Confirmez la version linguistique, la tension électrique, la fréquence et le logiciel de commande par rapport à la commande. Si la machine est fournie avec une automatisation, les signaux d’interface et la logique de sécurité doivent être inclus dans le périmètre d’acceptation plutôt que reportés à la mise en service.
Un dossier de remise complet comprend généralement l’implantation de la machine, les exigences de fondation et d’installation, les schémas électriques et pneumatiques le cas échéant, les informations de lubrification, le manuel d’utilisation, les instructions de maintenance, la liste des pièces de rechange, la sauvegarde de commande, les rapports d’inspection et la liste de colisage. Les porte-outils, mors doux, manuels, clés, patins de mise à niveau et accessoires spéciaux doivent être physiquement comptés avant l’emballage.
Cette rigueur s’applique à l’ensemble d’un parc de machines-outils. Par exemple, l’acceptation d’unePerceuse verticale Z5040A se concentrerait sur des risques de procédé différents, notamment sa capacité maximale de perçage de 40 mm, sa capacité de taraudage M24, son cône de broche MT4, sa course de broche de 180 mm, la sélection de l’avance et le réglage de la table. Le principe reste le même : confirmer la capacité annoncée par l’inspection et les essais fonctionnels, puis documenter ce qui a été accepté.
Une meilleure base pour l’évaluation des fournisseurs
Le meilleur test d’acceptation n’est pas nécessairement le plus long. C’est celui qui traite les modes de défaillance les plus coûteux pour l’application prévue : dimensions instables, accès dangereux, mauvais contrôle des copeaux, fonctionnement peu fiable de la tourelle, documentation insuffisante ou accès difficile pour l’entretien. Tout écart doit être inscrit dans une liste de réserves précisant la responsabilité, la méthode de correction et les preuves de clôture avant l’approbation de l’expédition.
Shandong Honcan Machinery Equipment Co., Ltd. aborde la livraison de machines-outils selon les priorités interdépendantes d’innovation, de qualité et de fiabilité. Pour les acheteurs, cela doit se traduire par un processus d’essai transparent : exigences techniques définies tôt, mesures clairement enregistrées, fonctions de sécurité vérifiées et détails de configuration contrôlés avant que l’équipement ne quitte l’usine. Un test d’acceptation fournisseur bien mené n’élimine pas toutes les tâches de mise en service, mais il offre à l’équipe de réception un point de départ bien plus fiable pour l’installation et la production.
