


Comment vérifier si les courses de table de la X8126A conviennent à votre montage d’usinage
La course de table n’est pas la même chose que la capacité utile de bridage. Une fraiseuse universelle X8126A ne peut recevoir un montage que si les positions de coupe requises — et pas seulement l’encombrement du montage — restent dans les limites des axes X, Y et Z de la machine, avec un bridage sûr, un dégagement de broche suffisant et un accès pour chaque opération prévue.
La comparaison déterminante porte donc sur l’enveloppe de travail de la machine et l’enveloppe d’usinage du montage. Un montage qui tient physiquement sur la table peut néanmoins échouer à l’évaluation si un outil ne peut pas atteindre une caractéristique près d’un bord, si une mâchoire d’étau bloque la broche, si la colonne limite l’approche selon l’axe Y, ou si la hauteur Z requise dépasse la plage entre la broche et la table.
Commencez par la configuration réelle de la X8126A
« X8126A » ne doit pas être considérée comme une norme dimensionnelle universelle. Les constructeurs de machines et les fiches d’exportation peuvent différer quant à la taille de table, aux courses disponibles, aux configurations de broche, aux ensembles d’accessoires et aux dégagements indiqués. L’évaluation doit utiliser le plan dimensionnel et les spécifications techniques fournis pour la configuration exacte de la machine, y compris toute tête verticale, tout support d’arbre horizontal, accessoire rotatif, table universelle ou sous-plaque surélevée prévue pour l’utilisation.
Relevez au minimum les valeurs machine suivantes avant d’examiner le montage :
- courses des axes X, Y et Z ;
- longueur, largeur, configuration des rainures en T et charge de table admissible ;
- distance entre le nez de broche et la table ou plage de dégagement vertical ;
- distance entre l’axe de la broche et la colonne, le cas échéant ;
- dégagement par rapport aux protections, à la colonne, au chariot, au genou et au bâti de la machine ;
- dimensions du porte-outil et de l’outil de coupe pour le procédé envisagé.
Ne remplacez pas les dimensions de la table par les dimensions de course. La table est la surface de montage ; la course définit la distance de déplacement du dispositif de maintien et de la pièce par rapport à l’outil de coupe. Sur une fraiseuse universelle, l’enveloppe utilisable peut également varier sensiblement lorsque la table est pivotée ou que la tête d’usinage est inclinée.
Définissez le montage par son enveloppe fonctionnelle
Un plan de montage doit présenter davantage que sa longueur et sa largeur hors tout. Les dimensions pertinentes sont les emplacements de toutes les caractéristiques qui doivent être usinées, contrôlées ou atteintes par un outil de coupe. Cela inclut les surfaces de référence, les pions de positionnement, les brides, les butées latérales, les raccords hydrauliques et tout dépassement de pièce au-delà de la plaque de base.
Pour chaque opération requise, établissez la position du centre de l’outil par rapport à la référence du montage. Identifiez ensuite les coordonnées X et Y maximales et minimales que la machine doit atteindre. L’étendue résultante correspond à la course plane minimale requise. Ajoutez la distance nécessaire pour placer la référence du montage dans une position de bridage pratique sur la table, au lieu de supposer que cette référence peut toujours être placée exactement au centre de la table.
Une expression de planification utile est :
Plage d’axe requise = étendue des coordonnées des caractéristiques + marge de décalage de réglage + marge de dégagement
La marge de dégagement n’est pas une valeur fixe générique. Elle dépend du diamètre de l’outil, du profil du porte-outil, des parois du montage, de la géométrie des brides et du fait que l’opération soit du fraisage, du perçage, de l’alésage ou de la coupe latérale. Une grande fraise à surfacer peut tolérer une trajectoire d’approche différente de celle d’une longue fraise en bout ; une tête à aléser peut introduire un diamètre balayé bien plus important que ne le suggère le diamètre nominal de l’alésage.
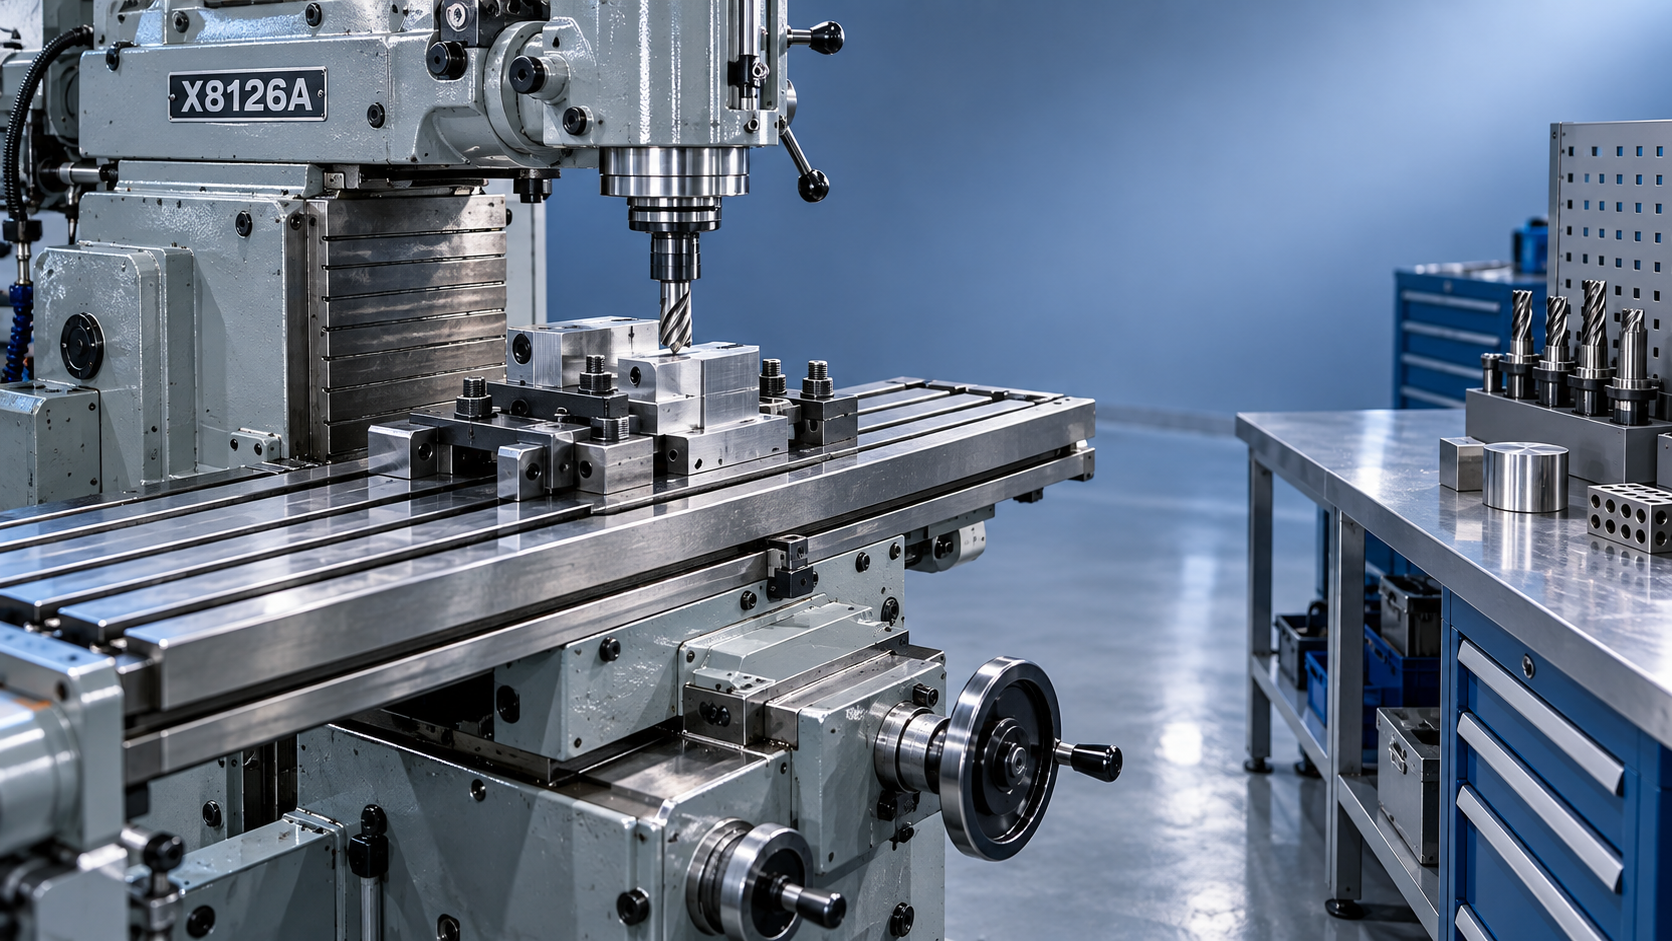
Vérifiez la course de l’axe X en fonction de l’accès outil, et non de la longueur du montage
Considérez un montage avec une plaque de base de 800 mm et une caractéristique de pièce proche de chaque extrémité. Même si la table de la X8126A est plus longue que 800 mm, la configuration est inadaptée si la broche ne peut pas se déplacer suffisamment pour usiner les deux caractéristiques après prise en compte des brides et du dépassement de l’outil.
Pour le fraisage en bout, l’outil doit normalement dépasser le bord fini afin de générer une surface propre. Pour le rainurage, des distances d’approche et de sortie peuvent être nécessaires. Pour le perçage, le centre du foret doit être aligné avec chaque position de trou, mais le montage doit également éviter d’entraver l’évacuation des copeaux ou le corps du porte-outil. La course X requise est donc fondée sur les positions les plus éloignées du centre de l’outil, y compris les mouvements d’entrée et de sortie prévus.
Vérifiez si le montage est centré, décalé ou intentionnellement placé vers un côté. Un montage décalé peut être valable lorsque toutes les caractéristiques usinées se situent dans une même zone, mais il réduit la réserve de course et peut entraîner une collision avec une extrémité de table, un volant, une protection ou une structure de support. Si le procédé exige l’usinage de faces opposées après repositionnement, évaluez chaque configuration séparément plutôt que d’établir une moyenne de l’enveloppe.
Le dégagement de l’axe Y est souvent la contrainte cachée
Sur les fraiseuses universelles compactes, la capacité de l’axe Y est fréquemment limitée par la relation entre la broche, la colonne, la table et le bord avant du montage. Un montage peut se situer dans la course Y nominale alors que l’outil ne peut pas atteindre une caractéristique arrière parce que la pièce, la bride ou le porte-outil s’approche de la colonne. À l’inverse, une caractéristique située à l’avant peut exiger que la table avance suffisamment pour que le montage dépasse une position de support pratique.
Mesurez depuis l’axe de la broche jusqu’à chaque obstacle critique du montage à la position d’outil requise. Incluez le corps complet du porte-outil, et pas seulement le diamètre de coupe. Cela est particulièrement important avec les fraises à plaquettes, les têtes angulaires, les mandrins de perçage, les rallonges de pince et les arbres horizontaux.
Lorsqu’une X8126A est prévue pour le fraisage vertical et horizontal, effectuez deux vérifications distinctes. Le fraisage horizontal introduit la longueur de l’arbre, la position du support, l’espacement des fraises et des interférences potentielles avec les éléments verticaux du montage. Un montage approuvé pour une fraise en bout verticale n’est pas automatiquement adapté à une fraise à rainurer et à surfacer montée sur arbre.
L’évaluation de l’axe Z doit inclure l’empilement complet
La course Z est souvent mal évaluée en comparant la hauteur de la pièce à une distance publiée entre la broche et la table. La machine doit accueillir l’ensemble de l’empilement vertical :
- surface de table jusqu’à la base du montage ;
- base du montage jusqu’à la référence de la pièce ;
- hauteur de la pièce et toute hauteur de bride au-dessus de celle-ci ;
- saillie de l’outil depuis le porte-outil ;
- profondeur de coupe requise, dégagement d’approche et distance de retrait sûre.
La position la plus basse de la broche doit permettre à l’outil d’atteindre la caractéristique la plus profonde. La position requise la plus haute doit permettre le changement d’outil, le chargement de la pièce, l’utilisation d’une sonde le cas échéant et un retrait sûr sans heurter le montage. Un outil long peut résoudre un problème d’accès autour d’une bride, mais il peut créer une limitation en Z, réduire la rigidité et accroître la déflexion. Il ne doit pas être considéré comme un simple remède de dégagement.
Sur une fraiseuse à genou ou universelle, distinguez le mouvement vertical nominal du mouvement disponible dans la configuration choisie. Le rehaussement de la pièce avec des cales parallèles, une sous-plaque ou une équerre consomme du dégagement. L’inclinaison d’une table universelle modifie la hauteur effective et déplace la pièce latéralement ; l’évaluation X/Y doit donc être répétée à l’angle de table prévu.
La faisabilité du montage est distincte de la faisabilité des mouvements
Après avoir confirmé les courses, vérifiez que le montage peut être fixé sans compromettre la rigidité ni l’accès. Son schéma de trous de montage doit s’aligner sur les rainures en T de la table de la X8126A, ou une plaque adaptatrice conçue à cet effet doit être utilisée. Vérifiez le diamètre des goujons, l’engagement des écrous en T, l’espacement des rainures et si le montage bloque l’accès aux points de serrage.
La masse du montage et son centre de gravité sont également importants. Une configuration dans les limites de la charge nominale de la table peut néanmoins être problématique si la masse est fortement en porte-à-faux, en particulier lors des mouvements de table ou de l’usinage aux limites de course. La préoccupation ne concerne pas seulement la capacité statique, mais aussi la charge de flexion sur la table, le chariot et le système de bridage. Un grand montage peut nécessiter un support supplémentaire, un ensemble de maintien plus compact ou une architecture de machine différente.
Utilisez une analyse des interférences basée sur les coordonnées
La méthode d’approbation la plus fiable consiste à modéliser dans un logiciel de CAO la machine, le montage, la pièce, les brides et les outils représentatifs. Si un modèle complet de la machine n’est pas disponible, créez un modèle d’enveloppe simplifié à l’aide des plans du fabricant. Simulez les positions aux limites des axes et les trajectoires d’outil réelles pour chaque opération, y compris les retraits et les changements d’outil.
Portez une attention particulière aux conditions facilement omises dans un modèle statique :
- poignées de brides ou conduites hydrauliques s’étendant dans la trajectoire de l’outil ;
- dégagement de changement d’outil pour l’outil le plus long ;
- mouvement de la tête de broche ou du fourreau à proximité de montages hauts ;
- positions de table pivotée et enveloppe de pièce déplacée qui en résulte ;
- dégagement pour le chargement par l’opérateur et accès aux éléments de fixation du montage ;
- zones d’accumulation de copeaux susceptibles d’entraver l’appui ou le mouvement.
Un essai à sec physique reste utile avant le lancement en production. Utilisez le porte-outil réel et une longueur d’outil représentative, déplacez-vous à vitesse réduite et vérifiez la marge par rapport aux limites aux positions les plus exigeantes. Cela ne remplace pas la validation fondée sur les plans ; cela confirme que les détails matériels omis et les conditions réelles de réglage n’ont pas modifié le résultat.
Conservez une marge de réserve plutôt que de concevoir aux limites nominales
Utiliser 100 % d’une course d’axe publiée est rarement une décision de production robuste. Les variations d’alignement du montage, les changements de longueur d’outil, les brides de remplacement et les ajustements de référence consomment de la marge. Une configuration qui ne fonctionne que lorsque le montage est positionné à quelques millimètres près peut devenir non répétable après une maintenance ou un changement de série courant.
La réserve requise dépend de la sensibilité du procédé et de la répétabilité du réglage, mais elle doit être explicitement consignée dans la fiche d’approbation. Il en va de même pour le dégagement Z : une trajectoire d’outil théoriquement valide peut être médiocre en pratique si l’espace est insuffisant pour un chargement, une mesure ou une évacuation des copeaux en toute sécurité.
Lorsque l’enveloppe du montage est régulièrement proche des limites d’une X8126A, un centre d’usinage disposant d’une enveloppe trois axes documentée peut offrir une base de comparaison plus claire. Par exemple, leCentre d’usinage vertical VMC855 indique une course X de 800 mm, une course Y de 550 mm, une course Z de 550 mm, une table de 1000 × 550 mm et une plage entre le nez de broche et la table de 120 à 670 mm. Ces valeurs ne suffisent pas à elles seules à établir l’adéquation, mais elles illustrent les données dimensionnelles nécessaires pour évaluer systématiquement un montage.
L’approbation doit reposer sur une enveloppe de réglage signée : configuration exacte de la machine, révision du montage, condition maximale de la pièce, disposition des brides, liste d’outils, plages d’axes, empilement vertical, charge et points d’interférence identifiés. Une fois ces éléments documentés, la question passe de « Le montage tient-il sur la table ? » à la question plus utile : « Chaque opération requise peut-elle être effectuée en toute sécurité, de manière répétable et avec une marge de procédé adéquate ? »
