


Ce que les opérateurs doivent vérifier avant d’utiliser la fraiseuse universelle X8126A
Avant d’utiliser une fraiseuse universelle X8126A, l’opérateur doit vérifier bien plus que le démarrage de la broche et le déplacement de la table. Une machine peut sembler prête tout en présentant des conditions susceptibles d’affecter la sécurité, l’état de surface, la durée de vie de l’outil ou la précision de positionnement. Le contrôle préopératoire le plus utile est donc pratique : confirmer que la machine, le montage de maintien de la pièce, l’outil de coupe et les conditions de coupe prévues sont compatibles avant d’enlever de la matière.
Pour les travaux de production courants, cette inspection n’a pas besoin de devenir une longue procédure de maintenance. Elle doit toutefois être systématique. Négliger une bride desserrée, un sens de rotation de broche incorrect, une glissière sèche ou un dégagement insuffisant autour de l’outil peut transformer une simple opération de fraisage en rebut, en détérioration de l’outil ou en risque de blessure dès la première passe.
Commencez par la stabilité de la machine et une zone de travail dégagée
La machine doit reposer fermement sur ses supports, sans aucun mouvement de basculement ni signe qu’un déplacement récent ou des vibrations aient perturbé sa mise à niveau. Les opérateurs n’ont généralement pas besoin d’effectuer un contrôle complet de la précision géométrique avant chaque poste, mais ils doivent remarquer les changements : une table qui semble anormalement dure à une extrémité de sa course, une tête qui ne maintient plus sa position ou une machine qui vibre davantage que d’habitude lors d’une coupe connue mérite une attention avant le début du travail.
Dégagez la table, les rainures en T, la base de l’étau et le sol environnant des outils non fixés, copeaux, chiffons et chutes. Il ne s’agit pas seulement de rangement. Des copeaux coincés sous un étau ou un montage peuvent modifier l’alignement de la pièce. Une clé laissée près de la broche ou de la table peut devenir un projectile au démarrage de la machine. L’opérateur doit également vérifier que la course de la table ne fera pas entrer la pièce, les brides, le montage ou la poignée de l’étau en contact avec l’outil, le support d’arbre, la colonne ou le protecteur de la machine.
La course des volants doit être contrôlée sur la plage requise pour le travail. Sur une fraiseuse universelle, la table peut être utilisée en mouvements longitudinal, transversal, vertical et, le cas échéant, pivotant. Chaque axe sélectionné doit disposer d’une course suffisante pour l’approche de l’outil, l’usinage, le dépassement et le retrait en toute sécurité. Prévoir uniquement la coupe elle-même omet souvent la collision qui se produit à la fin de la passe.
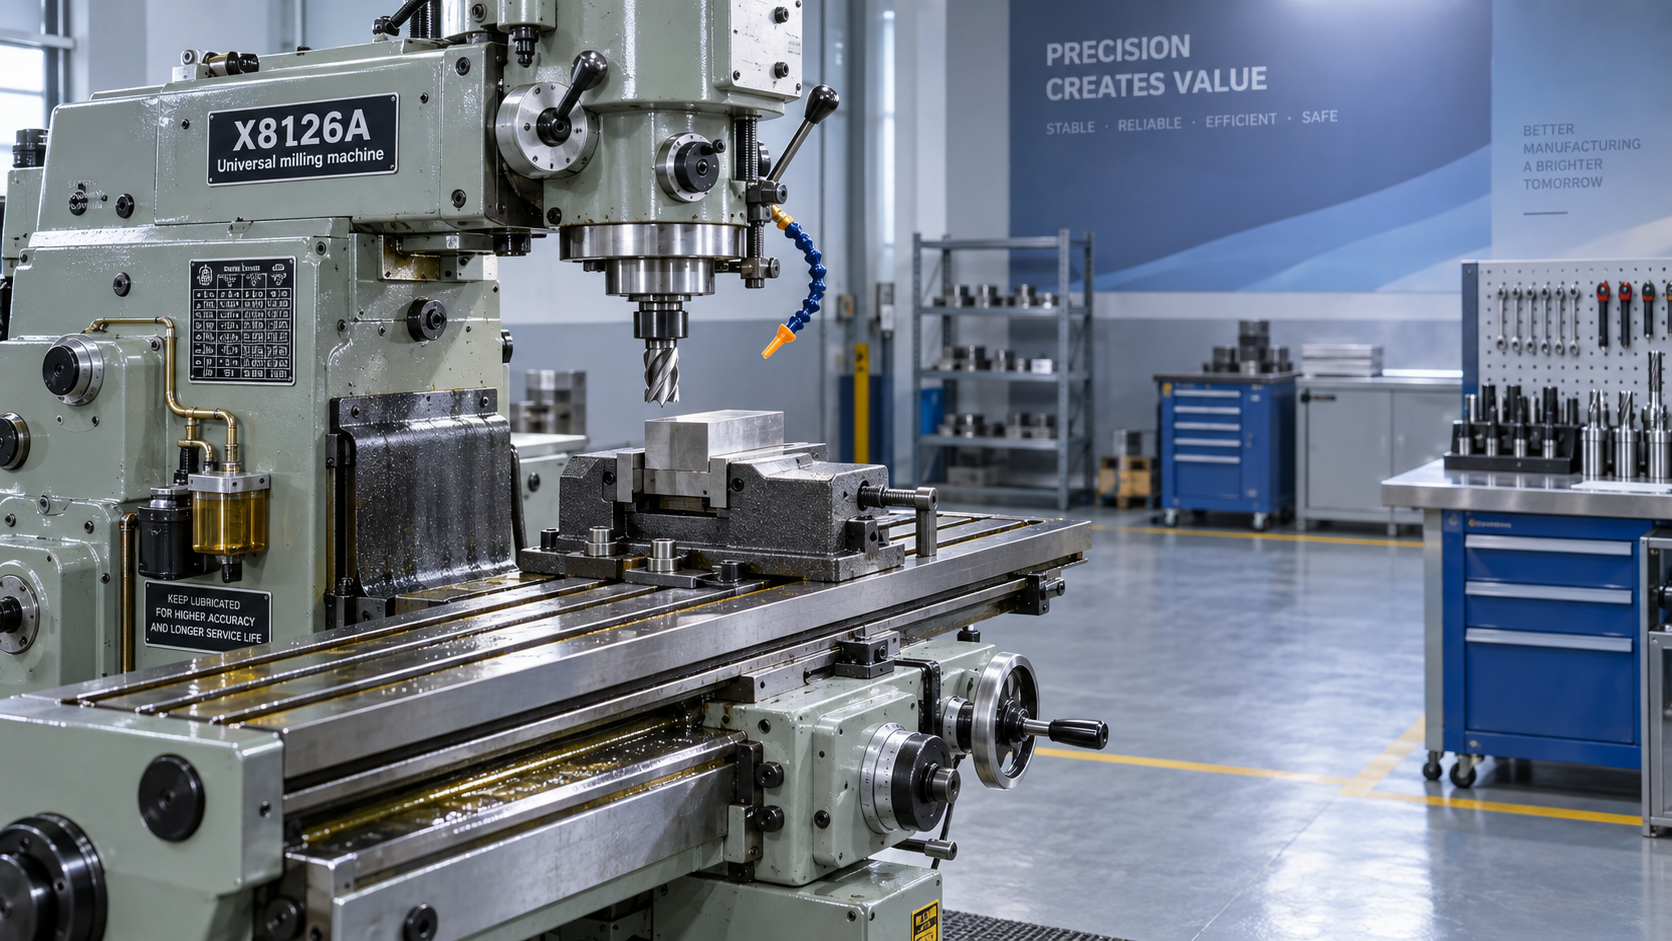
Vérifiez la lubrification, les glissières et le jeu avant de rechercher la précision
La précision d’usinage commence par des mouvements prévisibles. Avant de faire fonctionner la fraiseuse universelle X8126A, inspectez les points de lubrification et assurez-vous que le système de lubrification spécifié a été actionné conformément à la procédure normale de la machine. Les glissières doivent présenter un film d’huile, et non des traces sèches ou une accumulation excessive de copeaux. Les vis-mères, engrenages et pièces mobiles visibles ne doivent présenter ni contamination ni dommage inhabituels.
Déplacez lentement à la main chaque axe concerné et détectez toute résistance irrégulière, tout grippage ou tout jeu excessif. Le jeu est particulièrement important lors du positionnement d’une caractéristique à partir d’un cadran ou de l’approche d’une coordonnée après inversion du sens de déplacement. Les opérateurs doivent rattraper le jeu de manière constante avant de définir une position finale. Inverser à plusieurs reprises le volant pour « trouver » la cote peut produire des résultats variables, en particulier lorsque le travail comporte des entraxes serrés, des rainures de clavette, des épaulements ou des faces appariées.
Les lardons ne doivent être ni visiblement desserrés ni trop serrés. Une glissière desserrée peut contribuer au broutage et aux variations dimensionnelles sous charge de coupe ; une glissière trop serrée rend le déplacement difficile et peut accélérer l’usure. Le réglage correct assure un mouvement régulier et contrôlé, sans jeu apparent. Si la table s’abaisse, se déplace ou bouge de manière inattendue lorsque les blocages sont relâchés, le montage doit être interrompu et l’état corrigé.
Adaptez la broche, l’outil et la vitesse à l’opération réelle
Vérifiez que le cône de broche, l’arbre, la pince, le tirant et les surfaces de montage de l’outil sont propres. Même un petit copeau ou une bavure entre un porte-outil et sa surface d’appui peut créer un faux-rond. Ce faux-rond peut se manifester par un état de surface irrégulier, une rainure surdimensionnée ou une usure prématurée d’une dent de fraise en bout. Essuyez les surfaces de contact avant l’assemblage et assurez-vous que l’outil est complètement en place et serré.
L’outil doit convenir à l’opération et au matériau prévus. Les fraises à surfacer, fraises trois tailles, fraises cylindriques, fraises en bout, forets et outils d’alésage sollicitent la machine différemment. Un outil choisi uniquement parce qu’il est disponible peut néanmoins être inadapté si son diamètre, son nombre de dents, son porte-à-faux ou son mode de serrage ne peuvent pas supporter la profondeur et la largeur de coupe prévues.
Inspectez les arêtes de coupe sous un bon éclairage. Remplacez ou reconditionnez les outils présentant des arêtes ébréchées, de la matière rapportée, une décoloration évidente due à la surchauffe ou une usure irrégulière. Un outil émoussé conduit souvent les opérateurs à augmenter la pression d’avance, ce qui accroît l’effort de coupe et peut masquer la véritable cause d’un mauvais état de surface.
- Confirmez le sens de rotation de la broche avant d’approcher l’outil de la pièce.
- Sélectionnez une vitesse adaptée au diamètre de l’outil, au matériau de la pièce et au matériau de l’outil.
- Réglez l’avance de manière prudente lors de l’utilisation d’un montage inconnu, d’une grande sortie d’outil ou d’une coupe interrompue.
- Utilisez le support d’arbre ou la configuration de porte-outil appropriés au type d’outil.
- Retirez la clé de broche et vérifiez que le tirant ou le matériel de retenue est bien fixé.
La sélection de la vitesse mérite davantage qu’un rapide coup d’œil à la boîte de vitesses ou au réglage de commande. Un outil de grand diamètre tournant à une vitesse de broche excessive peut générer une vitesse périphérique élevée et des vibrations, même si l’avance semble modérée. À l’inverse, un fonctionnement trop lent peut favoriser le frottement plutôt que la coupe, notamment avec les petits outils. L’objectif est une formation stable des copeaux, et non simplement le taux d’enlèvement de matière le plus élevé disponible.
Le serrage doit résister aux efforts de coupe dans toutes les directions
Le maintien de la pièce est souvent le contrôle le plus déterminant, car les charges de fraisage sont intermittentes et peuvent tirer, soulever ou faire pivoter une pièce. Vérifiez que les surfaces de contact de la pièce sont propres et qu’elle repose sur des cales parallèles, supports ou faces de positionnement appropriés. Elle ne doit pas reposer sur des copeaux, des cales parallèles endommagées ou des points de serrage irréguliers.
Un étau n’est efficace que si la pièce est supportée et serrée de manière à résister au sens de coupe attendu. Les pièces longues peuvent nécessiter un support supplémentaire. Les pièces minces peuvent se déformer en cas de serrage excessif et reprendre leur forme après l’usinage, créant une erreur dimensionnelle apparente qui est en réalité un problème de maintien de la pièce. Les pièces moulées irrégulières et les pièces fabriquées peuvent nécessiter des brides dédiées, des cales à gradins ou un montage plutôt qu’une installation improvisée dans un étau.
Vérifiez l’engagement des boulons de bride, l’appui des écrous en T et le dégagement entre la trajectoire de l’outil et tous les éléments de serrage. Maintenez les brides aussi basses et aussi proches de la pièce que l’opération le permet, tout en veillant à laisser suffisamment d’espace pour la sortie de l’outil. Avant de démarrer l’avance automatique, faites tourner la broche à la main lorsque cela peut être fait en toute sécurité, ou déplacez la table sur la trajectoire prévue avec la broche arrêtée. Cela permet de révéler de nombreux risques d’interférence sans sacrifier un outil ou une pièce.
Testez les commandes machine à vide
Avant la coupe, vérifiez l’état de l’alimentation électrique, le fonctionnement des commandes, la réponse au démarrage et à l’arrêt de la broche, l’engagement de l’avance, le sens des axes et l’arrêt d’urgence. Les protecteurs doivent être en place et réglés de façon à réduire l’exposition aux copeaux et aux composants rotatifs sans entraver la visibilité nécessaire.
Soyez particulièrement attentif après un changement d’outillage, une opération de maintenance ou une relève de poste. L’opérateur précédent peut avoir laissé un sens d’avance, une plage de vitesse, un blocage d’axe ou une orientation de table qui ne conviennent pas à la tâche suivante. Un court essai à vide permet à l’opérateur d’identifier un bruit inhabituel provenant des engrenages, roulements ou composants d’entraînement avant que la charge de coupe ne rende le symptôme plus difficile à interpréter.
Les dispositifs de liquide de refroidissement ou de fluide de coupe doivent également être vérifiés lorsqu’ils sont utilisés. Confirmez que le flux atteint la zone de coupe sans asperger les zones électriques ni créer un risque de glissade. Pour les opérations réalisées à sec, assurez-vous que l’évacuation des copeaux reste adéquate et que la chaleur ne s’accumulera pas dans une rainure profonde, une poche ou une caractéristique borgne.
Utilisez un contrôle de première passe plutôt que de faire confiance au montage
Même après une inspection approfondie, la première coupe doit être considérée comme une coupe de vérification. Commencez avec une approche prudente, observez la forme des copeaux, écoutez les broutages et vérifiez que la pièce reste stable. Arrêtez-vous et examinez la situation si l’outil commence à frotter, si les copeaux s’accumulent autour de l’outil, si la machine vibre de manière inhabituelle ou si l’état de surface change brusquement.
Mesurez la première caractéristique critique avant de vous engager dans une longue série ou une séquence de finition. Cela est particulièrement important après le changement d’un arbre, d’une pince, d’un outil, de la position de l’étau ou de l’angle de la table. Il est plus rapide de corriger un décalage ou un problème de serrage après une passe d’essai qu’après que chaque pièce ait hérité de la même erreur.
La même discipline s’applique lors du passage d’un type de machine à un autre. Une perceuse magnétique portative, par exemple, dépend d’un contact ferreux propre et d’une force de maintien magnétique suffisante avant le début du perçage. LaPerceuse magnétique VD50EZ utilise une base magnétique de 13,000 N et est destinée au carottage jusqu’à 50 mm, mais ses préoccupations avant utilisation diffèrent de celles d’une opération de fraisage sur table. La comparaison est utile car elle renforce une règle plus générale : la méthode de maintien doit être évaluée en fonction de la force et du mouvement générés par le processus, plutôt que supposée d’après l’apparence de l’outil.
Quand s’arrêter plutôt que de continuer
Un opérateur ne doit pas tenter de « contourner » un comportement anormal de la machine en augmentant la force de serrage, en réduisant l’avance à un niveau impraticable ou en effectuant des réglages répétés pendant la coupe. Arrêtez l’opération en cas de vibrations inexpliquées, de porte-outil endommagé, de lubrification inefficace, de commandes peu fiables, de bruit inhabituel de la broche, de maintien de pièce desserré ou de risque de collision ne pouvant être éliminé par une course planifiée.
Pour la fraiseuse universelle X8126A, la routine préopératoire est la plus efficace lorsqu’elle suit l’ordre des risques : sécuriser la machine et l’espace de travail, confirmer un mouvement fluide et lubrifié, installer un outillage en bon état, serrer la pièce en fonction de la charge de coupe attendue, tester les commandes et valider la première coupe. Cette séquence protège l’opérateur tout en préservant les dimensions et l’état de surface que le travail doit fournir.
