


Comment comparer les devis de fournisseurs de tours CNC à banc incliné avec des outillages différents
Les devis fournisseurs pour un tour CNC à banc incliné semblent souvent comparables jusqu’à ce que la ligne d’outillage soit examinée attentivement. Deux machines présentant une capacité de rotation, une puissance de broche et une marque de commande similaires peuvent offrir des capacités de production très différentes une fois inclus les postes de tourelle, les outils motorisés, les mandrins, les porte-outils, les systèmes de palpage, les ravitailleurs de barres et l’assistance à la mise en service. Un prix d’appel inférieur peut donc représenter une configuration machine plus limitée plutôt qu’une solution moins coûteuse.
Pour les équipes achats, l’objectif pratique consiste à convertir chaque devis en un périmètre opérationnel commun : même pièce, même plage de matériaux, même attente en matière de temps de cycle, même modèle de main-d’œuvre et mêmes caractéristiques finales requises. Ce n’est qu’alors qu’un devis de fournisseur de tours CNC à banc incliné peut être comparé à périmètre équivalent.
Commencez par la pièce, et non par les spécifications de la machine
Avant de comparer les documents des fournisseurs, définissez les exigences de production en termes pouvant être chiffrés de manière cohérente. Un devis doit être examiné par rapport à des pièces représentatives plutôt qu’à une indication générale telle que « tournage de composants en acier ». Le fournisseur doit disposer de suffisamment de détails pour déterminer si l’outillage proposé est adapté au travail prévu.
- Diamètre maximal et habituel de barre ou diamètre de serrage en mandrin
- Longueur de pièce, épaisseur de paroi et conditions de maintien de la pièce
- Matériaux à usiner, y compris les alliages difficiles ou les sections trempées
- Opérations requises en un seul montage : tournage, rainurage, filetage, perçage, taraudage, fraisage, perçage transversal ou usinage polygonal
- Tolérances visées, état de surface et exigences de répétabilité
- Taille de lot attendue, volume annuel et fréquence des changements de série
Cela est important car une tourelle standard à huit ou douze postes peut convenir à un arbre simple, mais être insuffisante pour un corps de vanne ou un raccord hydraulique nécessitant plusieurs opérations avec outils motorisés. Un fournisseur peut chiffrer un centre de tournage de base et prévoir un perçage secondaire ailleurs ; un autre peut inclure un axe Y, un axe C, des outils motorisés et des porte-outils inclinés afin que la pièce soit terminée en un seul serrage. Leurs prix ne doivent pas être considérés comme des offres concurrentes pour la même solution.
Une pratique utile de demande de devis consiste à joindre une matrice d’outillage au plan de la pièce. Demandez à chaque fournisseur d’indiquer chaque opération incluse, d’identifier le poste d’outil utilisé et de lister toute opération restant externe. Cela transforme des descriptions de configuration vagues en une comparaison de production.
Distinguez la capacité de la machine de l’outillage fourni
Les devis regroupent couramment trois catégories différentes : la capacité de la machine, les interfaces d’outillage et les outils physiques livrés avec la machine. Elles doivent être évaluées séparément.
La capacité de la machine comprend la puissance et le couple de broche, la vitesse maximale, la capacité de passage de barre, la configuration de la tourelle, la puissance des outils motorisés, les courses d’axes, la configuration de la contre-pointe ou de la contre-broche, le système d’arrosage et l’évacuation des copeaux. Ces éléments déterminent ce que le tour peut potentiellement réaliser.
Les interfaces d’outillage comprennent la norme de montage de la tourelle, les dimensions d’alésage, la configuration VDI ou BMT, l’interface des outils motorisés, le système de pinces, les mors de mandrin et les dispositifs de changement rapide. Les interfaces définissent quels porte-outils et accessoires pourront être installés ultérieurement et quel sera le coût de cette extension.
La configuration d’outillage fournie couvre les porte-outils, les douilles pour barres d’alésage, les blocs porte-outils de tournage, les porte-outils motorisés, les pinces, les forets, les plaquettes, les jeux de mors et les accessoires de mesure effectivement livrés. Une machine décrite comme « prête pour les outils motorisés » n’est pas équivalente à une machine livrée avec les porte-outils motorisés nécessaires à l’usinage de la pièce.
Demandez une liste détaillée de l’outillage, ligne par ligne. Une « configuration d’outillage standard » ne doit jamais être acceptée comme une description suffisante. La liste doit indiquer la quantité, le type de poste, les dimensions, la marque lorsque cela est pertinent, ainsi que l’inclusion ou non des outils coupants ou des plaquettes. Par exemple, deux porte-outils motorisés radiaux peuvent être inclus, alors que le programme de la pièce exige quatre porte-outils radiaux et deux porte-outils axiaux. L’achat complémentaire peut être conséquent, en particulier lorsqu’une interface spécifique ou un fabricant de porte-outils haut de gamme est requis.
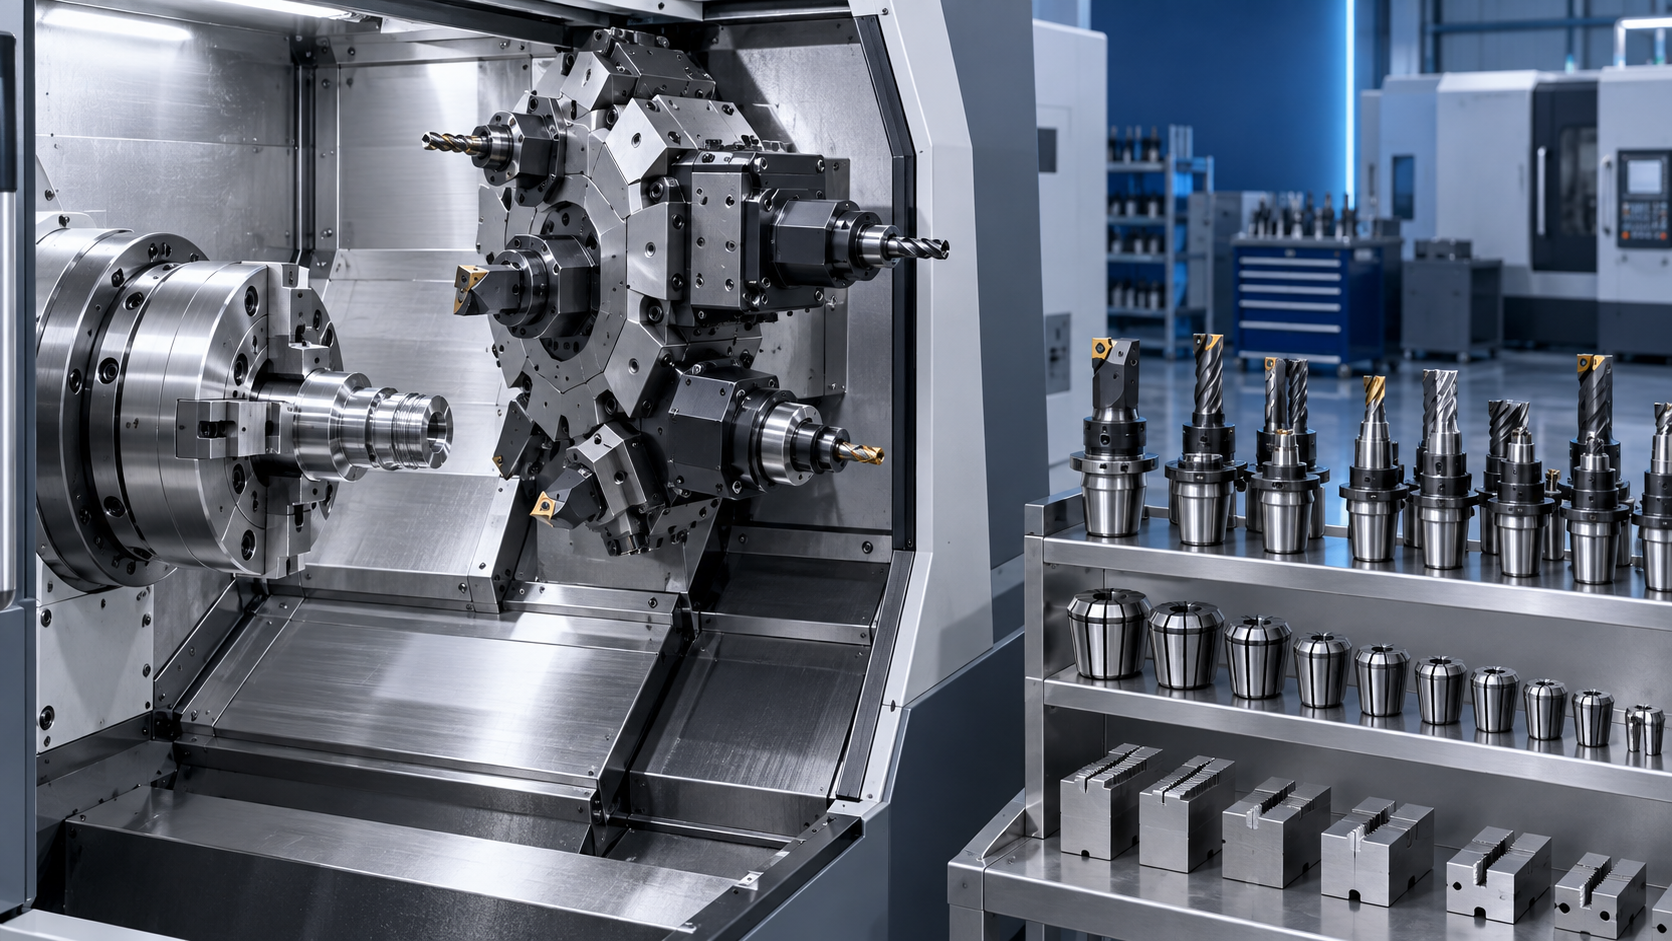
Différences d’outillage qui modifient le coût réel
Plusieurs différences entre devis méritent davantage d’attention que ne le suggère leur prix unitaire.
Outillage motorisé et configuration des axes
L’outillage motorisé ajoute davantage que le coût du porte-outil. Il peut nécessiter un axe C, un couple suffisant des outils motorisés, une conception de transmission adaptée, une alimentation en arrosage et des fonctions de commande pour l’usinage synchronisé. Un devis comprenant uniquement un axe C ne doit pas être interprété comme une configuration complète de fraisage ou de perçage transversal. Confirmez la vitesse, la puissance et le couple des outils motorisés, l’orientation des porte-outils et le nombre de porte-outils inclus.
De même, un axe Y peut réduire les montages pour les éléments décentrés, mais il introduit une architecture de machine différente et doit être justifié par la famille de composants. Pour les pièces ne nécessitant que des perçages et taraudages axiaux, un axe C correctement configuré et des porte-outils axiaux peuvent constituer une solution plus économique. Pour les trous excentrés, les méplats, les rainures ou le fraisage hors de l’axe central, l’absence d’axe Y peut reporter les coûts sur les montages et les opérations secondaires.
Le maintien de pièce est souvent sous-évalué
La taille du mandrin ne définit pas à elle seule une configuration de maintien de pièce utilisable. Les achats doivent vérifier si le devis comprend un mandrin hydraulique, des mors doux, des mors durs, un tube de traction, un mandrin à pinces, un tire-barre, un récupérateur de pièces, ainsi que l’usinage ou la préparation nécessaires pour les mors. Si des composants à parois minces ou de forme irrégulière sont concernés, le devis doit préciser si les mors spéciaux, mandrins expansibles ou montages sur mesure sont exclus.
Un devis bas peut ne comprendre qu’un mandrin de base à trois mors adapté à une démonstration. Cela est acceptable lorsque l’acheteur dispose d’un service d’outillage interne établi et de montages existants. Cela l’est moins lorsque la machine doit entrer en production peu après son installation.
Dispositifs de préréglage et de mesure des outils
Les prérégleurs d’outils, palpeurs de pièce, systèmes automatiques de mesure d’outils et dispositifs de détection de casse d’outil influencent à la fois la stabilité du cycle et le temps de réglage. Ils ne sont pas indispensables sur tous les tours, mais doivent être évalués au regard du coût de la main-d’œuvre et du profil des lots. Les productions très diversifiées avec des changements d’outils fréquents bénéficient de contrôles de réglage reproductibles ; une application dédiée à longue série peut s’appuyer sur une configuration plus simple.
Demandez aux fournisseurs de séparer le prix du matériel de celui des options logicielles ou de paramétrage. Un palpeur peut être physiquement installé alors que les cycles de mesure requis, les options d’interface ou la formation sont exclus. Le devis doit rendre ces limites visibles.
Établissez une fiche de devis normalisée
Au lieu de comparer les totaux des fournisseurs, créez une fiche interne unique avec une ligne pour chaque exigence de production. Elle doit indiquer les éléments inclus, optionnels, exclus et supposés. Elle donne également aux équipes techniques, de production et d’achats une base commune d’examen.
Cette approche met en évidence un problème fréquent : une option peut être « disponible » mais non chiffrée, alors qu’un autre fournisseur l’inclut dans sa configuration. Ne classez pas les deux comme équivalentes simplement parce que les deux machines peuvent théoriquement accepter le même accessoire.
Évaluez les coûts au-delà de la facture d’outillage
Le prix de l’outillage doit être considéré parallèlement à son effet sur le temps de cycle, la main-d’œuvre de réglage, la durée de vie des outils et les manipulations secondaires. Une configuration plus complète peut se justifier lorsqu’elle élimine une opération séparée, réduit l’intervention de l’opérateur ou stabilise un processus sensible aux tolérances. À l’inverse, acheter chaque porte-outil optionnel au moment de l’achat de la machine peut immobiliser du capital dans un outillage qui restera inutilisé.
Pour une nouvelle famille de composants, distinguez l’« outillage nécessaire dès le premier jour » de l’« outillage pour capacités futures ». L’outillage nécessaire dès le premier jour est requis pour valider et produire les pièces identifiées. L’outillage pour capacités futures prend en charge des travaux possibles, mais doit être chiffré séparément, avec confirmation de la compatibilité des interfaces. Cela préserve la discipline budgétaire sans enfermer l’acheteur dans une norme de tourelle non prise en charge.
La même discipline s’applique aux équipements auxiliaires. Un fournisseur peut proposer, en complément de la configuration du tour, des outils d’atelier sans rapport direct, tels qu’unePerceuse magnétique VD332 pour les travaux de perçage industriels. Cet équipement peut être utile pour la maintenance ou la fabrication, mais il doit être séparé de l’évaluation du coût de production du tour. Sa capacité de perçage, son exigence de maintien magnétique et ses besoins d’alimentation électrique répondent à une question opérationnelle différente de l’investissement dans la cellule de tournage.
Utilisez les conditions de réception pour tester la configuration chiffrée
Le moyen le plus fiable de confirmer que l’outillage a été correctement spécifié consiste à le relier à la réception. Lorsque cela est réalisable, demandez au fournisseur d’usiner une pièce représentative ou une éprouvette convenue en utilisant la configuration chiffrée. Le document de réception doit identifier le matériau, l’état initial, la responsabilité de l’outillage, les tolérances à contrôler et la méthode de mesure.
Ne vous fiez pas à une démonstration de machine à vide pour valider un devis incluant un outillage complexe. Un cycle de tournage avec outils motorisés, une exigence de filetage, une tolérance d’alésage ou une spécification d’état de surface peut révéler des limites de portée du porte-outil, de rigidité, d’accès au liquide de refroidissement ou d’assistance à la programmation qui restent invisibles lors d’un simple contrôle du faux-rond.
Examinez également les hypothèses à l’origine du temps de cycle annoncé. Les changements d’outils, le chargement, le déchargement, la gestion des chutes de barres, le palpage, l’évacuation des copeaux et toute intervention manuelle doivent être inclus lorsqu’ils interviennent dans une production normale. Un cycle de coupe rapide n’est pas la même chose qu’un cycle rapide de pièce finie.
Choisissez le devis présentant le périmètre de production le plus clair
Le devis le plus solide n’est pas nécessairement celui dont la liste d’options est la plus longue. C’est celui qui indique clairement quelles pièces peuvent être produites, quel outillage est fourni pour y parvenir, ce qui reste sous la responsabilité de l’acheteur et comment la configuration sera réceptionnée.
Lorsque les devis concurrents diffèrent, demandez à chaque fournisseur de recalculer son prix sur la base de la même matrice d’outillage et du même périmètre de réception avant de négocier le total final. Cette étape conduit généralement à une décision d’achat plus défendable que de demander aux fournisseurs une remise sur des configurations qui n’ont jamais été équivalentes au départ.
